


Une coque de veste collée qui passe avec succès un test de pelage à 20 °C en laboratoire peut encore bouillonner le long du col après cinq lavages à domicile. Dans la plupart des usines, cette défaillance est imputée à la machine à plastifier, à l'opérateur ou au fournisseur de tissu. Il s’agit presque toujours d’une décision chimique prise trop tôt, sur la seule base du tissu du visage.
La réponse courte : choisissez un adhésif thermofusible pour le laminage textile en travaillant sur cinq entrées dans un ordre fixe : le deuxième substrat, la forme d'adhésif que votre ligne peut réellement utiliser, la fenêtre de collage à laquelle le tissu peut survivre, les conditions les plus difficiles que le stratifié fini devra rencontrer et les données que le fournisseur peut prouver. Lorsque ces cinq éléments s’alignent, un adhésif de qualité moyenne surpasse généralement un adhésif de qualité supérieure appliqué sur la mauvaise surface.
Ces cinq entrées sont :
- Paire de substrats — à quoi le tissu est collé et si cette surface est enduite, laminée ou traitée.
- Formulairee adhésive — film, bande, poudre ou granulé, choisis en fonction de la méthode d'application sur votre ligne.
- Fenêtre de collage — la température, la pression et le temps de séjour que votre tissu peut tolérer sans dommage.
- Conditions d'utilisation finale — cycles de lavage, nettoyage à sec, vieillissement thermique, humidité et flexion mécanique.
- Données vérifiables — débit de fusion, fenêtre d'activation, poids supplémentaire et résultats des tests de lavage, et non des assurances verbales.
Qu'est-ce qu'un adhésif thermofusible pour le laminage textile ?
Un adhésif thermofusible pour laminage textile est un polymère thermoplastique 100 % solide et sans solvant fourni sous forme de film, de bande, de poudre ou de granulé, qui fond sous la chaleur et la pression, mouille les deux surfaces et se resolidifie en refroidissant pour former la liaison. Il n'y a pas d'eau ni de solvant à sécher, donc la liaison se forme en quelques secondes plutôt qu'en quelques heures.
Les textiles sont un support exigeant pour cette classe d'adhésifs car quatre exigences s'opposent. Le lien doit tenir malgré des lavages répétés, mais l'adhésif doit rester suffisamment souple pour que le stratifié conserve son drapé. Il doit survivre à la chaleur, mais l'élasthanne, les tricots fins et les membranes PU peuvent être endommagés par les températures nécessaires à de nombreux adhésifs. Il doit adhérer de manière fiable, mais sur un revêtement de 60 g/m², même quelques grammes par mètre carré d'adhésif supplémentaire sont visibles sous la forme d'une zone rigide.
Cette tension explique pourquoi le même adhésif convient rarement à deux travaux textiles différents, et pourquoi la sélection doit commencer par la composition chimique plutôt que par le prix ou la disponibilité.
Commencez par la chimie : EVA, PA, PES ou TPU
C'est la chimie, et non le prix, qui fixe le plafond de performance d'un liant textile. Les quatre familles de polymères utilisées le plus souvent diffèrent bien plus par leur résistance au lavage, leur toucher et leur température d'activation que par leur coût.
| Chimie | Plage d'activation | Sensation de la main | Résistance au lavage et à la chaleur | Métiers typiques du textile |
|---|---|---|---|---|
| EVA | 70–95 °C | Doux, légèrement cireux | Modéré ; généralement limité aux lavages à basse température | Non-tissés, mousse sur tissu, collants temporaires, entoilages à faible coût |
| PA (polyamide) | 110-140 °C | Sec et souple | Bon, y compris les cycles de nettoyage à sec | Coquilles d'extérieur, tissus enduits, maroquinerie, chaussures |
| PES (copolyester) | 110-150 °C | Croustillant à modérément mou | Très bonnes qualités, particulièrement résistantes à l'hydrolyse | Entoilages de chemises, textiles techniques, médias filtrants, emballages |
| TPU | 100-130 °C | Doux, élastique, récupère bien | Bien ; reste flexible à basse température | Tissus stretch, membranes, bordures élastiques, vêtements de sport |
Si le produit fini doit être lavé souvent, commencez par du PES ou du PA plutôt que de l'EVA. Si le stratifié doit s'étirer et récupérer avec le vêtement, commencez par le TPU. L'EVA gagne sa place là où l'adhérence est légère, le processus se déroule à basse température et le coût au mètre carré compte plus que la durabilité du lavage.
Étape 1 : Définir la paire de liaisons, pas seulement le tissu du visage
Le deuxième substrat – mousse, membrane, tricot, revêtement ou film – détermine la chimie plus souvent que le tissu visible. Une coque en nylon liée à un tricot fin se comporte complètement différemment de la même coque liée à une mousse PU de 3 mm, même si le tissu extérieur est identique.
- Nylon ou polyester vers spandex : le lien doit s'étirer sans fissurer la couche adhésive, un matériau souple et élastique est donc requis.
- Tissu extérieur sur membrane PU ou TPU : maintenir la température d'activation suffisamment basse pour protéger la membrane et vérifier la migration des plastifiants.
- Coque tissée à mousse : attendez-vous à une ligne de liaison plus épaisse et à un poids supplémentaire plus élevé pour combler la surface de la mousse.
- Tissu enduit ou déperlant à tout : l'énergie de surface chute brusquement et la matière fondue peut refuser de s'humidifier du tout.
- Cuir ou enduit fendu à doublure : la résistance au nettoyage à sec compte généralement plus que la résistance au lavage à domicile.
Les surfaces hydrofuges et enduites sont la source la plus courante de plaintes « sans adhérence ». En pratique, un grade PA ayant un meilleur comportement mouillant, appliqué après un traitement corona léger ou plasma, résout plus de ces cas qu'une simple augmentation de la température. Vous pouvez voir l'ensemble plus large des paires de liaisons en aval sur la page applications de stratification de tissus textiles page.
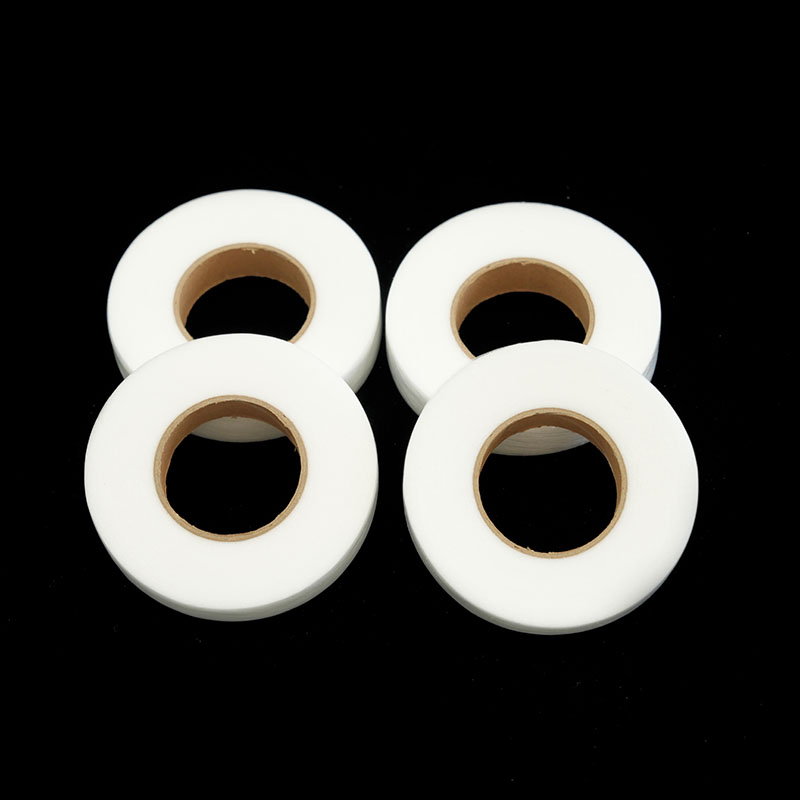 Fabricants de bandes adhésives thermofusibles PA Disque de coupe conventionnel Bande adhésive thermofusible PA Présentation du produit : Disque de coupe conventionnel La bande adhésive thermofusible PA est un fabricant de matériaux adhésifs thermofusibles... Voir le produit →
Étape 2 : faire correspondre la forme adhésive à la méthode de stratification
Choisissez la forme que votre ligne peut utiliser avant de choisir la qualité, car la forme détermine la couverture, la respirabilité et le degré de contrôle du processus dont vous avez besoin. Un film et une poudre du même polymère ne sont pas interchangeables en production.
| Form | Méthode d'application typique | Poids supplémentaire | Où il gagne |
|---|---|---|---|
| Film thermofusible, avec ou sans papier antiadhésif | Presse à plat, calandre continue, plastifieuse à rouleaux | 20 à 200 g/m² | Collage sur toute la surface, épaisseur uniforme, contrôle de processus simple |
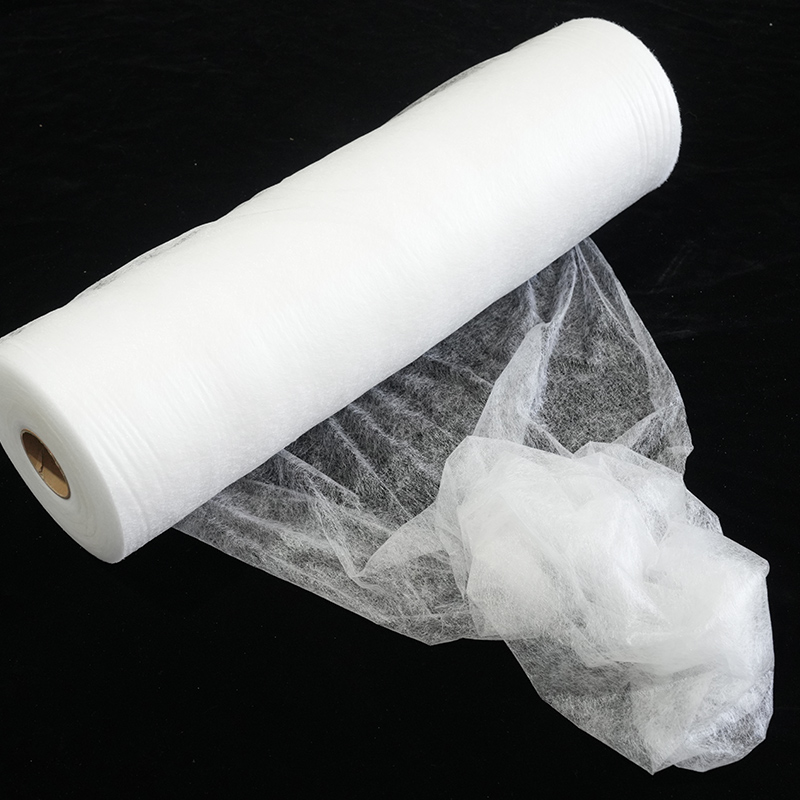
| Toile thermofusible (maille) | Calandre, four à air chaud, presse à plat | 8 à 60 g/m² | Stratifiés respirants, toucher doux, faible ajout, liaison ponctuelle |
| Poudre thermofusible | Revêtement par dispersion, impression par points de poudre | 8 à 30 g/m² | Aucune ligne de colle visible, haute respirabilité, production d'entoilage |
| Granulés et pellets | Revêtement par extrusion, application par buse et par points | Dépend du processus | Vitesses de ligne élevées, motifs de points structurés |
L'application de poudre dispersée est la solution habituelle lorsque le client ne peut voir ou sentir aucune ligne adhésive et lorsque le stratifié doit encore respirer après le collage. Une qualité copolyester est souvent le point de départ le plus sûr pour les entoilages lavés car elle combine un faible ajout avec une forte résistance à l'hydrolyse.
 Poudre adhésive thermofusible PES Présentation du produit : la poudre adhésive thermofusible PES est un nouveau type d'adhésif thermofusible polymère respectueux de l'environnement produit par réaction de polymérisation. En guise de p... Voir le produit →
Étape 3 : réglez la fenêtre de liaison autour du tissu, pas de l'adhésif
L'adhésif doit atteindre sa fenêtre d'activation avec l'exposition du tissu à la chaleur la plus courte possible. Augmentez la température seulement jusqu'à ce que l'adhérence soit complète, puis arrêtez : la chaleur supplémentaire n'achète rien et endommage l'élasthanne, les membranes et les finitions de surface.
- Maintenez les mélanges d'élasthanne et les membranes PU en dessous d'environ 140 °C partout où le type d'adhésif le permet.
- Les réglages typiques à plat pour le collage de bandes se situent entre 0,2 et 0,4 MPa (2 à 4 bars) avec 8 à 20 secondes de maintien, ajustés en fonction du poids du tissu.
- Tolérance du cadran du rouleau de montre : une variation de plus de ±5 °C sur la largeur de travail produit un bord faible et un bord surcollé.
- Augmentez la vitesse de la ligne avant d'augmenter la température lorsque le rendement doit augmenter, puis vérifiez à nouveau la résistance au pelage.
Lorsque le tissu est sensible à la chaleur mais que le lien doit encore s'étirer, un mince film élastique avec du papier antiadhésif offre plus de contrôle qu'une bande épaisse, car la couche antiadhésive vous permet de manipuler et de positionner l'adhésif sans pré-collage.
 Film adhésif thermofusible TPU avec élasticité du papier de support Présentation du produit : Ce film adhésif thermofusible TPU avec élasticité du papier de support possède des propriétés adhésives respectueuses de l'environnement, qui recherchent non seulement un b... Voir le produit →
Étape 4 : Test dans les conditions d'utilisation finale, pas seulement à température ambiante
Les données de pelage à température ambiante sont un outil de dépistage et non une preuve. Un grade qui atteint 8 N/25 mm au banc et 1 N/25 mm après trois lavages est défaillant, et seul le lavage le révélera.
- Tests de pelage en T (par exemple ISO 11339 ou ASTM D1876) à 23 °C comme référence.
- Répétez le test de pelage après cinq lavages à domicile à 40 °C plus un séchage en machine, ce qui est le pire des cas réaliste pour les vêtements.
- Ajoutez un cycle de lavage industriel à 60 °C pour les vêtements de travail, les uniformes et les textiles de location.
- Exécutez trois cycles de nettoyage à sec au cours desquels le vêtement ou l'accessoire sera nettoyé à sec.
- Ajoutez le vieillissement thermique – généralement 24 heures à 70 °C – pour les intérieurs automobiles et tout composant exposé au soleil.
- Ajoutez un contrôle d’humidité ou d’hydrolyse pour l’expédition et le stockage sous les tropiques.
Si les résultats varient entre les analyses avec les mêmes paramètres, la cause est généralement le processus plutôt que le polymère ; le facteurs qui affectent la force de liaison valent la peine d’être examinés avant de changer de note.
Étape 5 : Demandez des données avant de demander le prix
Un fournisseur qui ne peut pas envoyer de fiche technique avec le débit de fusion, la fenêtre d'activation et les résultats des tests de lavage coûtera plus cher en essais que n'importe quelle différence de prix sur la facture. Demandez ce qui suit avant de vous engager dans une commande groupée :
- Débit de fusion ou viscosité à une température indiquée, afin que vous puissiez prédire le débit à la vitesse de votre ligne.
- Température d'activation minimale et maximale avec temps de séjour recommandé.
- Plage de poids supplémentaire avec résistance au pelage mesurée à chaque extrémité de cette plage.
- Résistance au pelage avant et après le lavage, avec le cycle de lavage décrit en détail.
- Dimensions du rouleau ou de la feuille, tolérance d'épaisseur et spécifications du papier antiadhésif.
- Documents de conformité pour le marché de destination, ainsi que la durée de conservation et les conditions de stockage.
Défaillances courantes du laminage des textiles et leurs causes profondes
La plupart des problèmes de laminage se répartissent en cinq modèles reproductibles, et chacun renvoie à une décision prise au stade de la sélection plutôt qu'à la machine.
| Échec | Cause fondamentale habituelle | Action corrective |
|---|---|---|
| Délaminage après quelques lavages | Produits chimiques à faible résistance au lavage utilisés sur un produit lavé | Passez à un grade PES ou PA, puis testez à nouveau après cinq lavages |
| Sensation de main rigide et rigide | Poids supplémentaire excessif ou film sur toute la surface là où une bande fonctionnerait | Réduisez le poids supplémentaire ; passer à une forme en bande ou en poudre |
| Adhésif qui traverse le visage | Viscosité trop faible ou pression des rouleaux trop élevée | Sélectionnez un grade de viscosité plus élevée et réduisez la pression |
| Pas d'adhérence sur tissu enduit ou déperlant | Énergie de surface trop faible pour que la matière fondue soit mouillée | Ajoutez un traitement corona ou plasma, ou choisissez un grade avec un meilleur mouillage |
| Fumée, odeur et liaison instable | Dépassement de température dans la cuve de fusion, le four ou le rouleau | Renforcez le contrôle de la température et revérifiez le maintien par rapport à la vitesse de la ligne. |
Foire aux questions
Quel est le meilleur adhésif thermofusible pour le laminage textile ?
Il n’existe pas de meilleure note unique. Le PES et le PA sont les choix généraux les plus efficaces pour les textiles lavés ou nettoyés à sec, tandis que le TPU est le meilleur point de départ partout où le stratifié doit s'étirer et récupérer. La bonne réponse est le grade qui correspond à votre paire de substrats, à votre fenêtre de collage et à vos conditions d'utilisation finale.
L’adhésif thermofusible EVA peut-il être utilisé pour le laminage de textiles ?
Oui, et c’est souvent l’option la plus économique pour les non-tissés, le collage mousse-tissu et le collage temporaire. Sa limite est la durabilité : les liaisons EVA conviennent généralement aux lavages à basse température et aux produits légers plutôt qu'aux vêtements fréquemment lavés.
De quelle quantité de colle un stratifié textile a-t-il besoin ?
De quoi former une ligne de liaison continue au niveau des points de contrainte et pas plus. Les toiles fonctionnent généralement à 8 à 60 g/m² et les poudres à 8 à 30 g/m², tandis que les films pleine surface commencent à environ 20 g/m². L'augmentation du poids supplémentaire augmente la résistance au pelage jusqu'à un certain point, puis ajoute principalement de la rigidité et du coût.
Pourquoi un textile laminé se détériore-t-il après le lavage ?
Trois causes dominent : une chimie adhésive avec une résistance au lavage insuffisante, de l'eau pénétrant dans la ligne de liaison à travers un bord ouvert et une flexion mécanique qui fatigue une liaison déjà affaiblie par la chaleur ou un détergent. Une chimie correcte et un bord correctement fermé résolvent la plupart des cas.
Les adhésifs thermofusibles peuvent-ils coller des tissus enduits ou hydrofuges ?
C’est possible, mais la surface a généralement besoin d’aide. Les finitions et revêtements hydrofuges réduisent l'énergie de surface afin que la matière fondue ne puisse pas s'humidifier. Un traitement corona ou plasma, une vitesse de ligne plus faible pour prolonger le temps de mouillage, ou une qualité de polyamide avec un meilleur comportement au mouillage rétabliront normalement une liaison fiable.
Le choix d'un adhésif thermofusible pour le laminage textile revient à filtrer les candidats à travers cinq questions dans l'ordre : quel est le deuxième substrat, quelle forme la ligne peut-elle exécuter, à quelle chaleur le tissu peut-il survivre, quelles conditions le produit fini remplira-t-il et quelles données de test le fournisseur peut-il montrer. Répondez à ces questions avant que le prix n’entre dans la conversation et l’étape d’échantillonnage cesse d’être un jeu de devinettes. Envoyez votre paire de substrats, votre cible supplémentaire et vos exigences de lavage à un fournisseur qui les confirmera par rapport aux valeurs mesurées — cette seule étape évite la plupart des échecs décrits ci-dessus.
Contactez-nous