


Le film adhésif thermofusible est spécifié en verrouillant par écrit cinq variables : la chimie du polymère, l'épaisseur et le grammage avec les tolérances, les fenêtres de fusion et d'activation, la force de liaison avec sa méthode de test et le format du rouleau, y compris la doublure et l'emballage. Une ligne sur deux sur une fiche technique, du diamètre du noyau à la durée de conservation, existe pour protéger ces cinq chiffres.
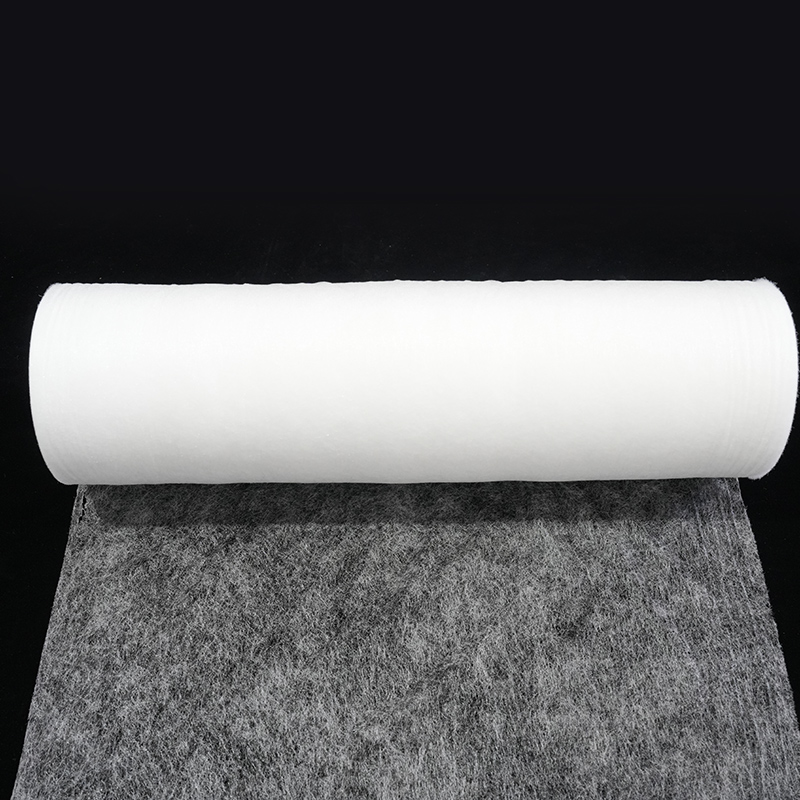
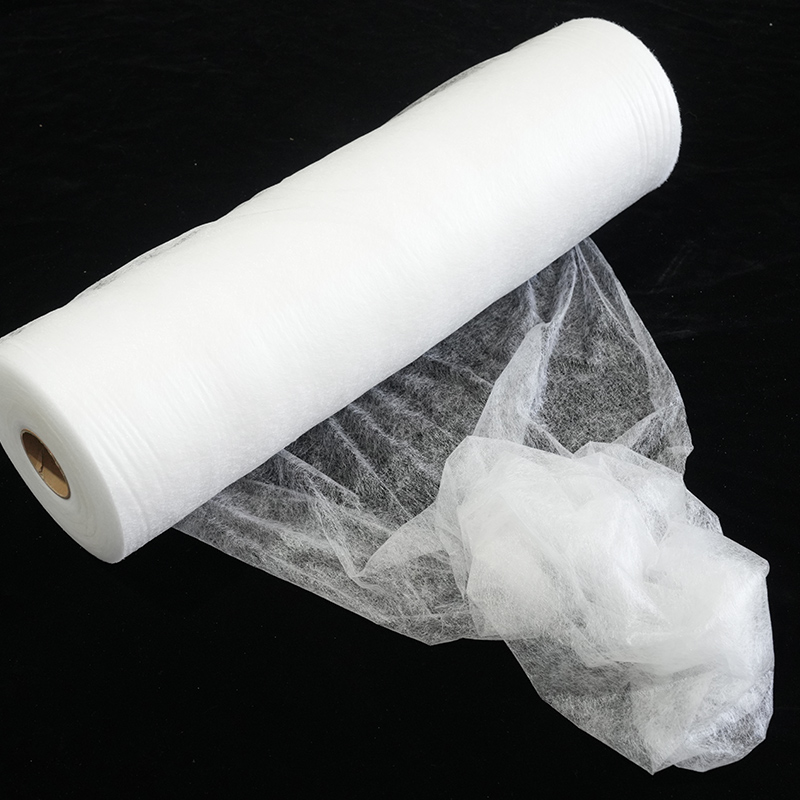
Un film adhésif thermofusible est une feuille thermoplastique sans solvant, généralement d'une épaisseur de 20 à 150 µm, sèche au toucher à température ambiante et activée uniquement par la chaleur et la pression. Rien ne doit s'évaporer et rien ne doit durcir, donc la liaison se forme en quelques secondes. Cette vitesse est la raison pour laquelle les lignes OEM préfèrent le film à l'adhésif liquide, et aussi pourquoi une spécification vague échoue silencieusement plutôt que bruyamment.
La plupart des problèmes que nous constatons sur les projets OEM sont des défauts de spécifications, et non des défauts de matériaux : un dessin indiquant "film de 50 µm" sans grammage, une plage de ramollissement indiquée sans méthode de test ou une valeur de pelage mesurée sur un substrat que le client n'a jamais collé.
Cinq chiffres qui contiennent toute la spécification
Cinq nombres font environ quatre-vingts pour cent du travail : chimie, grammage, fenêtre de fusion, fenêtre d'activation et force de liaison avec une méthode nommée. Faites-les bien et le reste n’est qu’une question de détail ; méprenez-les et aucun détail ne sauvera le projet.
- Chimie. EVA, PA, PES ou TPU. Cette seule décision fixe l’adhérence, la résistance à la température, la résistance au lavage et le coût, et elle ne peut pas être corrigée ultérieurement en modifiant l’épaisseur.
- Grammage. Exprimé en g/m² avec une tolérance, pas seulement en micromètres. Deux films d'épaisseur identique peuvent délivrer une masse adhésive différente sur la ligne de collage.
- Faire fondre la fenêtre. Plage sur laquelle le polymère s'écoule, normalement exprimée sous la forme d'une plage de pics DSC plutôt que d'un point de fusion unique.
- Fenêtre d'activation. La température, la pression et le temps de séjour requis par votre presse, qui doivent correspondre à la machine que vous possédez déjà.
- Force de liaison. Un numéro, un substrat et une méthode. Une « bonne adhérence » n'est pas un critère d'acceptation.
Faites correspondre le polymère au substrat et à la température de la ligne
Le choix du polymère est déterminé par trois contraintes, dans cet ordre : la tolérance à la chaleur du substrat, l'adhérence de la chimie à ce substrat et les conditions auxquelles la pièce finie doit survivre, telles que le lavage, la chaleur, la migration des plastifiants et l'humidité. Le prix vient en dernier.
| Chimie | Plage d'activation typique | Substrats OEM courants | Attention à |
|---|---|---|---|
| EVA | 70–95 °C | Papier, mousse, films, non-tissés, collage textile basse température | Résistance limitée à la chaleur et aux produits chimiques ; ne convient pas au lavage à chaud ou à l'entretien automobile |
| PA (polyamide) | 110-140 °C | Textiles, cuir, inserts métalliques, garnitures automobiles, composants de chaussures | A besoin d’une presse plus chaude ; sensible à l'humidité lors du stockage |
| PES (copolyester) | 110-150 °C | Stratification textile, chaussures, intérieurs automobiles, médias de filtration | S'hydrolyse lorsqu'il est conservé au chaud et humide ; garder les rouleaux scellés |
| TPU | 90-130 °C | Tissus stretch, membranes, dessus de chaussures, coques de téléphone, composites élastiques | Coût plus élevé ; l'adhérence peut compliquer le démoulage du revêtement |
La résistance à la température décide généralement du cas. Une pièce de garniture qui atteint 80 °C à l'intérieur d'un véhicule stationné ne peut pas utiliser un film EVA basse température, même s'il adhère bien sur le banc. Dans le domaine du laminage intérieur d'automobiles, les films PA et PES dominent car ils tolèrent à la fois la température de la presse et les années de chaleur qui s'ensuivent.
Si l'assemblage collé doit s'étirer avec le substrat, comme une tige de chaussure de sport ou une membrane élastique, un film TPU est normalement la solution, car une couche adhésive rigide se fissurera ou se délamera lorsque le composite fléchira.
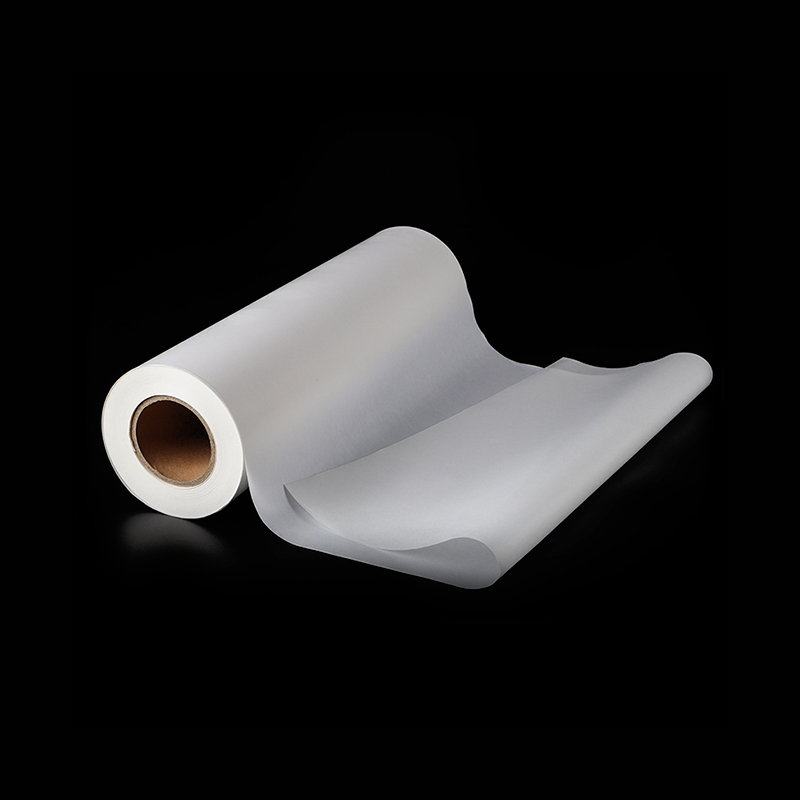
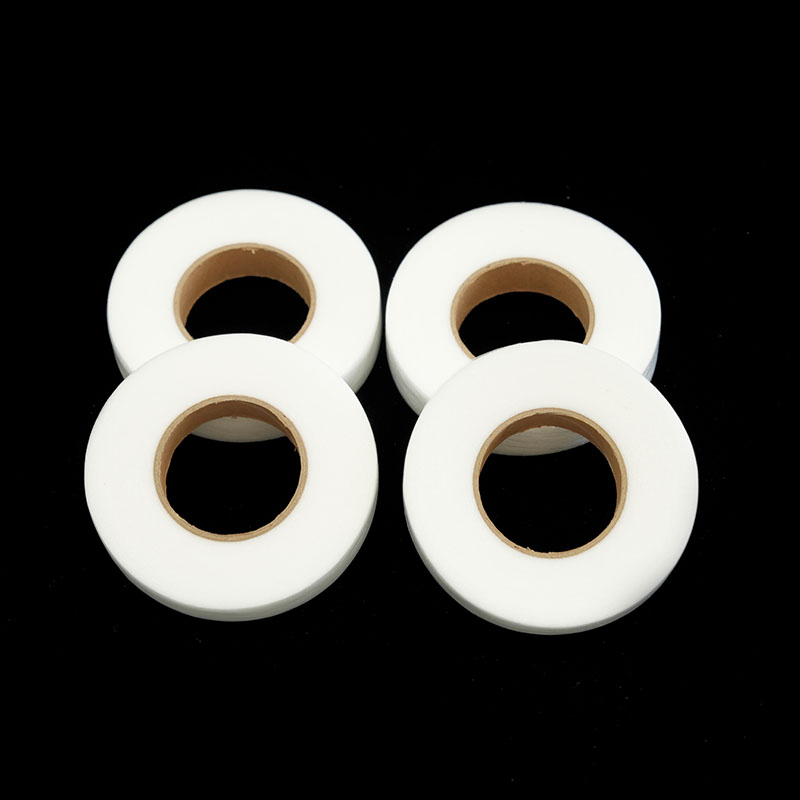
 Film adhésif thermofusible TPU avec élasticité du papier de support Présentation du produit : Ce film adhésif thermofusible TPU avec élasticité du papier de support possède des propriétés adhésives respectueuses de l'environnement, qui recherchent non seulement un b... Voir le produit →
Épaisseur, grammage et format de rouleau : spécifiez les tolérances, pas les moyennes
Un chiffre d'épaisseur sans bande de tolérance ni format de rouleau décrit un échantillon et non une spécification d'achat ; les tolérances décident si le rouleau fonctionne sur votre ligne.
- Grammage : 60 g/m² ± 5% par exemple. Un taux supérieur à ± 5 % est réalisable, mais il doit être justifié par la ligne de liaison plutôt que par l'habitude.
- Épaisseur : 50 µm ± 5 %, mesuré en cinq points sur la bande.
- Largeur : 1 520 mm avec une tolérance unilatérale indiquée, car une bande de 3 mm d'épaisseur peut laisser une bande de chant non collée.
- Longueur et noyau du rouleau : 500 m sur noyau de 152 mm, sans épissure, avec diamètre de rouleau enregistré.
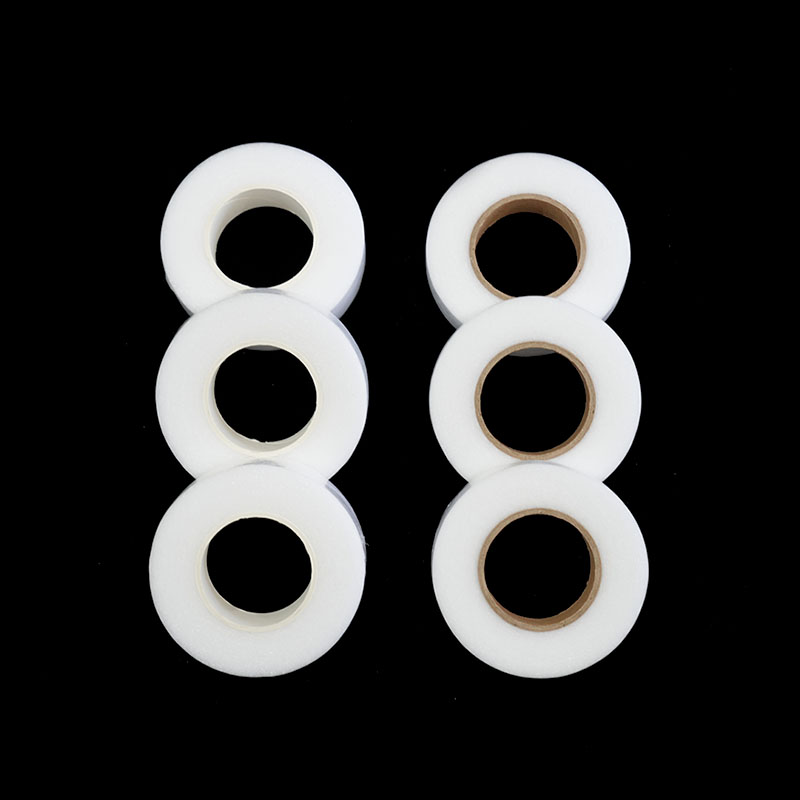
- Doublure antiadhésive : le type, le poids, si une ou les deux faces sont siliconées et la force de déclenchement dont votre mangeoire a besoin.
Le comportement du paquebot mérite plus d’attention qu’il n’en reçoit habituellement. Un revêtement qui se décolle trop facilement se soulève avant que le film n'atteigne le pincement ; celui qui pèle trop fort étire et froisse le film. Un film fourni avec un support papier contrôlé supprime cette variable de la ligne.
 Film adhésif thermofusible PES avec papier support Présentation du produit : le film adhésif thermofusible PES avec support papier est un adhésif respectueux de l'environnement. Grâce à des processus avancés de grattage, de revêtement ou de moulage par soufflage... Voir le produit →
La fiche technique : champs, exemples d'entrées et coût de leur omission
Une spécification de film est complète lorsqu'un fournisseur peut en faire une offre et qu'un ingénieur qualité peut en rejeter beaucoup sans poser une seule question, ce qui signifie que chaque champ comporte un numéro, une tolérance et une méthode.
| Champ | Exemple d'entrée | Ce que ça empêche |
|---|---|---|
| Chimie and grade | Film copolyester PES, MFI 25 ± 5 g/10 min à 160 °C / 2,16 kg | Reformulation silencieuse et comportement de flux dérivant |
| Grammage | 60 g/m² ± 5% | Lignes de liaison affamées ou inondées |
| Épaisseur | 50 µm ± 5 %, cinq points de mesure | Litiges sur la méthode de mesure |
| Fenêtre de fusion | Pic DSC 115–125 °C | Un film qui a besoin de plus de chaleur que ce que la presse peut en donner |
| Fenêtre d'activation | 135 °C, 3 bar, 15 s, vérifié sur votre ligne | Les liaisons froides imputées à l'adhésif |
| Force de liaison | T-peel ≥ 8 N/25 mm sur le substrat de référence, ASTM D1876 | Arguments sans référence partagée |
| Formater | 1 520 mm de large, rouleau de 500 m, âme de 152 mm, sans épissure | Ruptures de toile et gaspillage de bords |
| Stockage et durée de conservation | 12 mois scellé à ≤ 25 °C et ≤ 60 % HR | Hydrolyse et blocage en entrepôt |
| Conformité | Déclaration REACH SVHC, RoHS, OEKO-TEX 100 classe II le cas échéant | Envois rejetés et dossiers douaniers bloqués |
| Changer le contrôle | Avis écrit et requalification avant tout changement de résine ou d'IMF | Dérive des performances entre les expéditions |
Méthodes de test : rendre le résultat comparable
Un critère d'acceptation n'est utilisable que lorsqu'il désigne la norme, le substrat, la largeur de l'échantillon et le conditionnement, car un numéro de pelage sans ces quatre éléments ne peut être reproduit par personne d'autre.
- Résistance au pelage : Pelage à 180° selon ASTM D903, ou pelage en T selon ASTM D1876 pour les stratifiés flexibles à flexibles.
- Cisaillement et fluage : cisaillement statique à la température de service pour prédire l'affaissement des garnitures et les étiquettes rampantes.
- Comportement thermique : DSC selon ISO 11357-3 ou ASTM E794, pour confirmer le pic de fusion et détecter la dérive du lot.
- Durabilité : cycles de lavage et de nettoyage à sec selon la norme ISO 3175 où le produit final est un vêtement ou une chaussure.
- Essai en ligne : le même test de pelage répété à trois températures et trois temps de séjour, ce qui produit la fenêtre de production du processus, qui se déroulera réellement.
Six erreurs de spécifications qui apparaissent plus tard lorsque la production s'arrête
Les arrêts liés au film commencent généralement par des clauses manquantes plutôt que par des rouleaux défectueux.
- Spécification de l'épaisseur uniquement. Deux fournisseurs peuvent tous deux atteindre 50 µm tout en fournissant une masse adhésive différente par mètre carré.
- Copier la fiche technique d'un concurrent. Ces valeurs ont été mesurées sur un substrat différent et sur une presse différente.
- Ignorer la presse que vous possédez déjà. Si le film a besoin de 150 °C et que la ligne atteint 120 °C, la spécification est morte sur le papier.
- Laisser le paquebot au hasard. Les mangeoires automatiques sont beaucoup moins indulgentes que les alimentateurs manuels.
- Approuver un seul échantillon. Un bon rouleau en dit peu sur le dixième, et la même discipline compte lorsque vous intégrez un film à des lignes de production automatisées, où le temps de séjour et la pression de pincement cessent d'être réglables à la main.
- Aucun contrôle des changements. Un nouveau fournisseur de résine peut modifier l'indice de fluidité sans modifier le titre de la fiche technique.
Du rouleau d'essai à la sortie de production
Approuvez une fenêtre de processus, pas un seul rouleau : effectuez l'essai à trois températures et trois temps de séjour et enregistrez le résultat du pelage à chaque point, afin que la production dispose d'une carte au lieu d'une estimation.
- Lancement d'essai : 50 à 100 m suffisent généralement pour l'installation, les pertes de fonctionnement et les tests en laboratoire.
- Premier article : Vérifiez le grammage, l'épaisseur, la largeur, la force de libération et la résistance au pelage par rapport aux spécifications avant la première commande de production.
- Échantillons de rétention : conserver un mètre de chaque lot, scellé, pendant toute la durée de conservation.
- Certificat d'analyse : par lot, avec des valeurs mesurées plutôt qu'un simple "conforme".
- Déclencheurs de requalification : changement de résine, changement de MFI, vitesse de ligne plus élevée, nouveau lot de substrat.
Foire aux questions
Quelle épaisseur de film adhésif thermofusible dois-je spécifier pour la production OEM ?
Partez de la ligne de liaison plutôt que du catalogue : 25 à 50 µm convient aux substrats lisses et bien assortis, tandis que 75 à 150 µm est utilisé lorsqu'une surface est rugueuse, poreuse ou nécessite un remplissage d'espace. Confirmez ensuite le grammage, car cela contrôle la masse adhésive dans le joint.
Ai-je besoin d’une doublure antiadhésive sur le film ?
Uniquement si le film se bloque autrement sur le rouleau ou si votre processus alimente automatiquement le film. Le film sans doublure est moins cher et fonctionne bien pour une pose manuelle avec une utilisation immédiate, tandis qu'un support papier contrôlé est plus sûr pour l'alimentation automatisée et pour le film stocké pendant des mois.
Comment définir un critère d'acceptation pour la force de liaison ?
Collez le film sur le substrat de production exact selon les paramètres de production, testez-le par une méthode nommée telle que ASTM D1876 et définissez le minimum à partir du résultat le plus bas d'au moins cinq spécimens répartis sur trois lots. Un seul échantillon de laboratoire ne constitue pas une base pour une spécification d’achat.
Un film peut-il couvrir plusieurs produits différents ?
Parfois, mais seulement lorsque les substrats, les réglages de la presse et les exigences de durabilité se chevauchent. Un film PES qui stratifie des garnitures automobiles convient rarement à une liaison en mousse à basse température, et forcer un grade sur les deux produit généralement un compromis qui échoue dans une seule application.
Qu’est-ce qui fait que le film échoue sur une ligne qui fonctionnait auparavant sans problème ?
Il s'agit généralement d'un changement ailleurs dans le processus : une vitesse de ligne plus lente, un plateau plus froid, un substrat plus épais ou un nouveau lot de matériau. Le film est sensible au temps de séjour et à la pression, donc lorsque le processus change, la fenêtre du processus doit être revérifiée plutôt que supposée.
Une spécification de film réalisable est courte : cinq chiffres, un bloc de tolérance, une méthode de test pour chaque réclamation et une clause de contrôle des modifications. Rédigez-le avant le premier rouleau d'essai, examinez-le avec l'équipe technique du fournisseur et congelez-le une fois la production stable, afin que tout écart futur devienne visible immédiatement au lieu de faire surface sous la forme d'une plainte de délaminage six mois plus tard.
Contactez-nous