


Les adhésifs thermofusibles sont des matériaux de liaison thermoplastiques qui sont appliqués à l’état fondu et durcissent simplement par refroidissement. Leurs principales applications sont l'emballage, les intérieurs automobiles, les textiles et les chaussures, les meubles, la filtration, l'électronique, la maroquinerie, l'impression et l'énergie solaire - toute ligne de production nécessitant des liaisons rapides et sans solvants, sans étuves de séchage ni systèmes d'extraction de solvants.
Ce guide répond d'abord à trois questions pratiques : où les adhésifs thermofusibles fonctionnent le mieux, quelle forme et quel polymère spécifier, et quelles variables de processus déterminent si une liaison réussit ou échoue en service.
Que sont les adhésifs thermofusibles et pourquoi les industries les choisissent-elles ?
Les industries choisissent les adhésifs thermofusibles car ils durcissent en quelques secondes, ne contiennent ni eau ni solvant et se conservent bien à température ambiante. Cette combinaison permet aux lignes de production de fonctionner plus rapidement, d'éliminer les tunnels de séchage, de réduire la consommation d'énergie et les émissions de COV. C'est pourquoi les thermofusibles dominent les opérations de scellage, de laminage et d'assemblage des caisses.
Le principe est simple : un polymère thermoplastique est chauffé jusqu'à écoulement, appliqué sur le substrat, puis pressé. À mesure que l’adhésif refroidit en dessous de son point de ramollissement, il acquiert une force de cohésion. Aucune réticulation chimique n'étant nécessaire, la liaison reste réversible sous l'effet de la chaleur - un avantage pour le retraitement mais une limite pour le service à haute température.
- La force d’adhésion se développe en quelques secondes plutôt qu’en heures
- Aucun équipement de récupération de solvant, de ventilation ou de séchage n'est nécessaire
- Longue durée de conservation dans des conditions d'entrepôt normales
- Application propre avec un minimum de déchets et une automatisation facile
Aperçu des applications d'adhésifs thermofusibles
Le tableau ci-dessous résume les principales industries, les tâches de liaison effectuées et les formes thermofusibles généralement utilisées dans chaque domaine d'application.
| Industrie | Tâches de collage typiques | Formulaireulaires couramment utilisés |
|---|---|---|
| Emballage | Scellage de caisses, fermeture de cartons, formage de barquettes | Colles thermofusibles EVA appliquées via des buses ou des roues |
| Intérieurs automobiles | Stratification des garnitures de pavillon, des panneaux de porte et des garnitures de coffre | Cinémas et bandes AP et TPU |
| Textiles et vêtements | Entoilage de vêtements, stratification de tissu | Poudre PSE, bande PA |
| Chaussures | Collage du dessus à la doublure, assemblage de la semelle intérieure | Film TPU, bande PA |
| Meubles et menuiserie | Bande de chant, stratification de placage, habillage de profilés | Films EVA et PA |
| Filtration | Stabilisation des plis, stratification des médias | Poudre PES, bandes fines |
| Étuis pour appareils électroniques et téléphones | Stratification tissu-plastique, liaison de couches décoratives | Films TPU, bandes fines |
| L'énergie solaire | Encapsulation de modules photovoltaïques | Film EVA réticulant |
| Maroquinerie | Collage de doublure, pliage des bords, scellement des coutures | Toile PA, film TPU |
| Impression et marquage à chaud | Estampage à la feuille, transfert d'hologramme | Poudres et films thermofusibles |
Répartition des applications par secteur
Les sections suivantes expliquent ce dont chaque secteur a besoin et quelle logique de spécification conduit à une liaison fiable.
Emballage et fermeture de cartons
L'emballage est la plus grande application de thermofusible, car la fermeture des cartons et la formation des barquettes nécessitent un adhésif qui durcit avant que le carton suivant n'atteigne la station de compression. Les thermofusibles à base d'EVA sont ici le choix standard car ils fournissent des liaisons solides aux cartons enduits et recyclés à des vitesses de ligne rapides, et ils tolèrent les variations de température des entrepôts et du transport.
Intérieurs automobiles
L'assemblage intérieur d'automobile utilise des films et des bandes thermofusibles pour coller les garnitures de toit, les panneaux de porte et les garnitures de coffre, car ils joignent des non-tissés, des mousses et des tissus légers sans vapeurs de solvants. Les qualités PA et TPU sont préférées là où la chaleur estivale, l'humidité et le vieillissement à long terme sont importants ; ces matériaux sont largement utilisés dans applications intérieures automobiles qui doit respecter des objectifs stricts en matière d’émissions et de poids.
Entoilage pour textiles, chaussures et vêtements
Pour le laminage textile et l’assemblage de chaussures, la priorité est une liaison qui résiste au lavage, à la flexion et au nettoyage à sec. La poudre PES est couramment appliquée sous forme de revêtement ponctuel sur l'entoilage des vêtements car le motif maintient le tissu respirant, tandis que les toiles PA sont utilisées pour les stratifiés extensibles et légers où une couche adhésive continue mais flexible est requise.
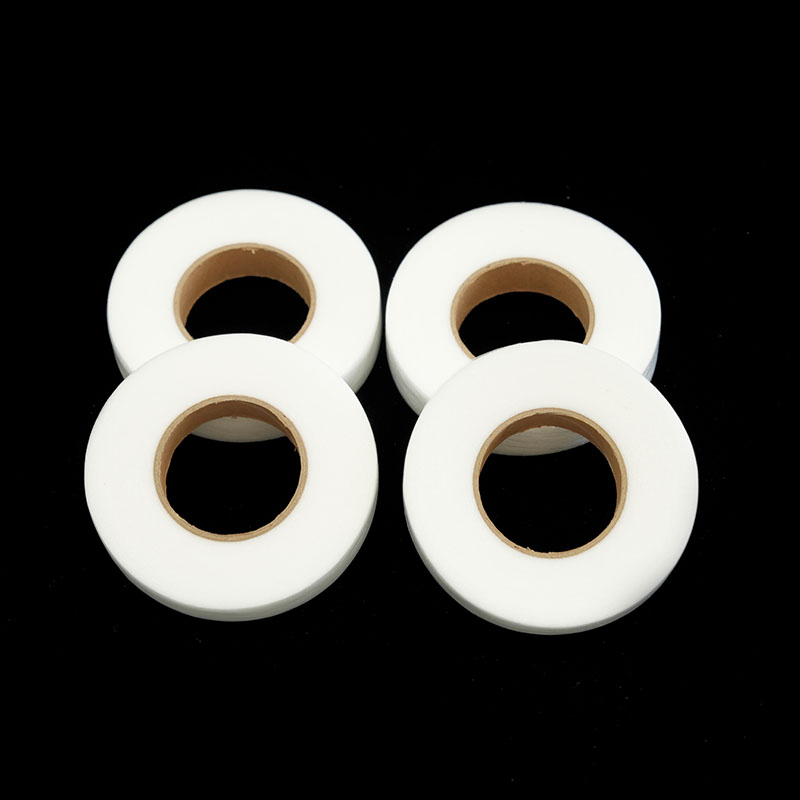
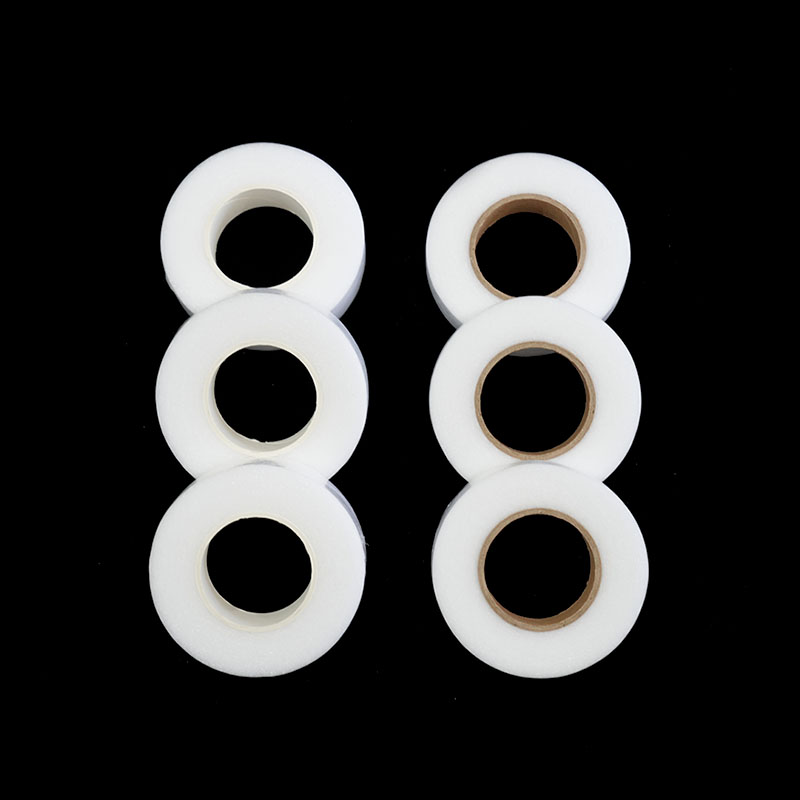
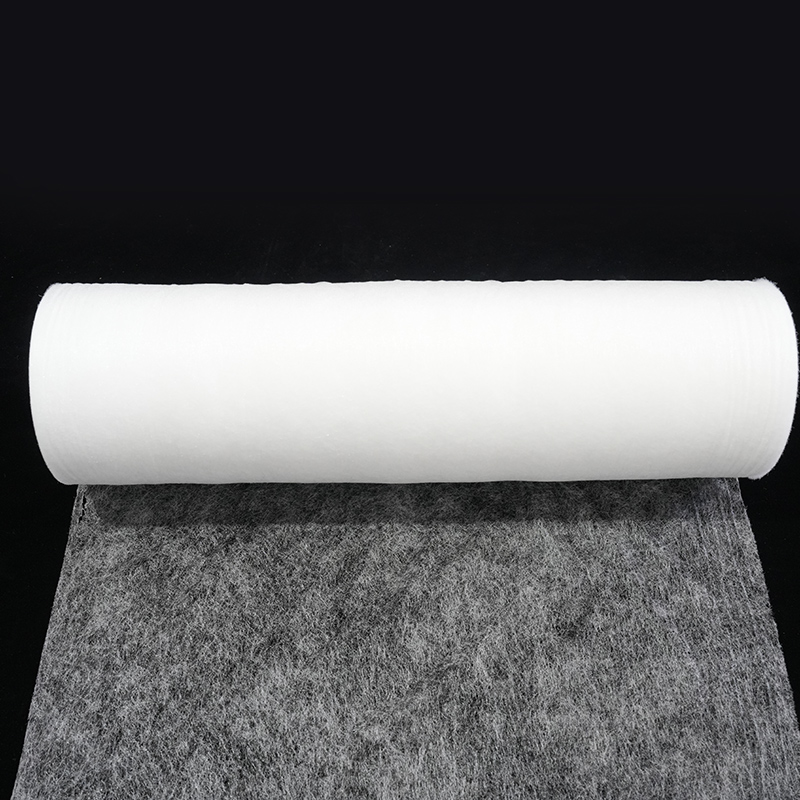
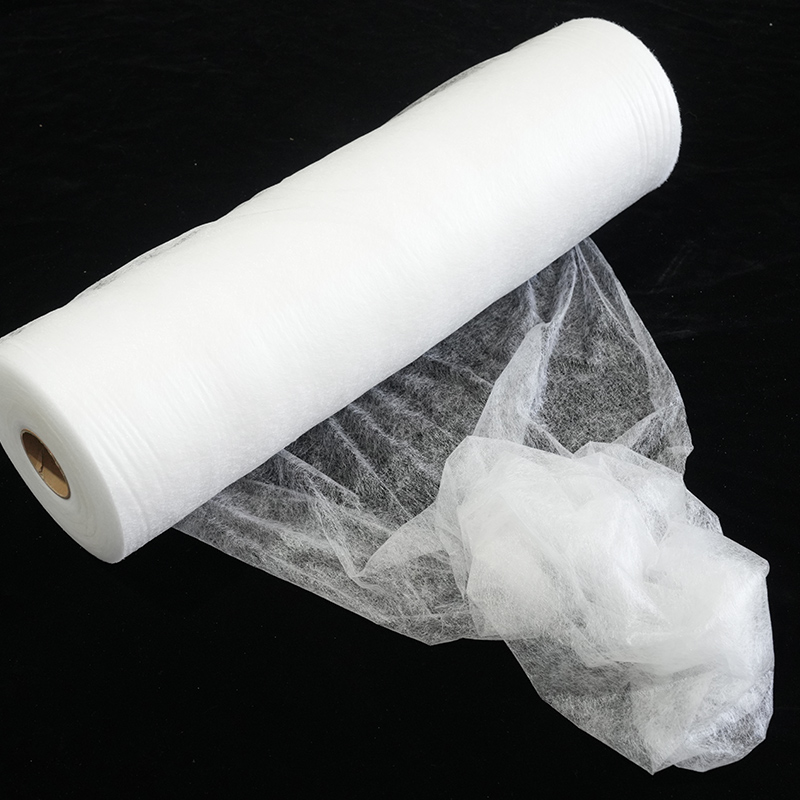
 Bande adhésive thermofusible PA sur rouleau complet pour laminage continu Cette bande adhésive en polyamide en rouleau complet offre une liaison respirante et flexible pour les entoilages de vêtements et les stratifiés extensibles, avec une résistance au nettoyage à sec et un point de fusion autour de 120-132°C. Voir le produit →
Les films TPU apparaissent dans les dessus de chaussures et les vêtements de sport où l'élasticité et la résistance à l'abrasion ne sont pas négociables, et la même bande peut lier des couches tricotées et tissées sans rigidité.
Meubles et menuiserie
Le placage de chants, le laminage de placages et l'emballage de profilés ont été parmi les premières utilisations de la colle thermofusible dans le travail du bois, car la prise rapide élimine le besoin de pinces et de presses. Les thermofusibles EVA fonctionnent bien sur les meubles d'intérieur, tandis que les formulations PA résistent à la chaleur et à l'humidité des cuisines et des salles de bains.
Maroquinerie et Accessoires
Les fabricants d'articles en cuir utilisent des toiles thermofusibles pour coller les doublures, plier les bords et fermer les coutures là où la couture est lente, visible ou sujette au glissement des coutures. Pour les sacs, les ceintures et les dessus de chaussures, les toiles PA offrent une liaison solide et résistante au lavage, et la question de remplacer la couture traditionnelle dans la production d'articles en cuir se résume généralement à la géométrie de la pièce et à la récupération élastique du produit final.
Étuis pour appareils électroniques et téléphones portables
Dans l'assemblage de boîtiers électroniques et de téléphones, de fins films et bandes en TPU collent des tissus, du faux cuir et des panneaux en plastique avec un contrôle précis et sans bavure d'adhésif. La couche fine et uniforme contribue également à la stabilité dimensionnelle et à un toucher constant, c'est pourquoi un film TPU avec un papier support est utilisé là où l'adhésif doit être manipulé, positionné et pressé sans étirement.
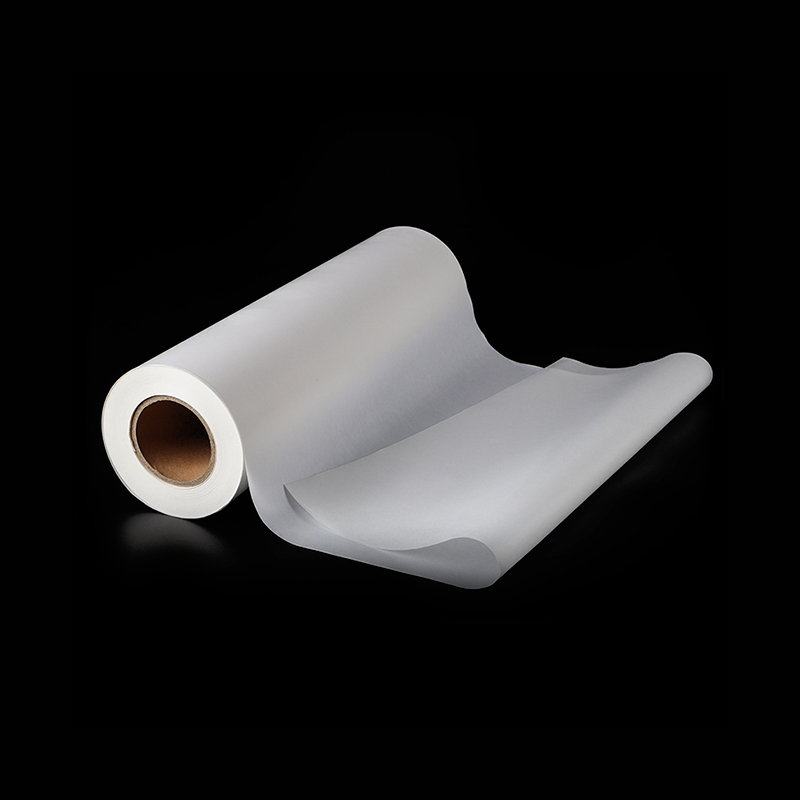
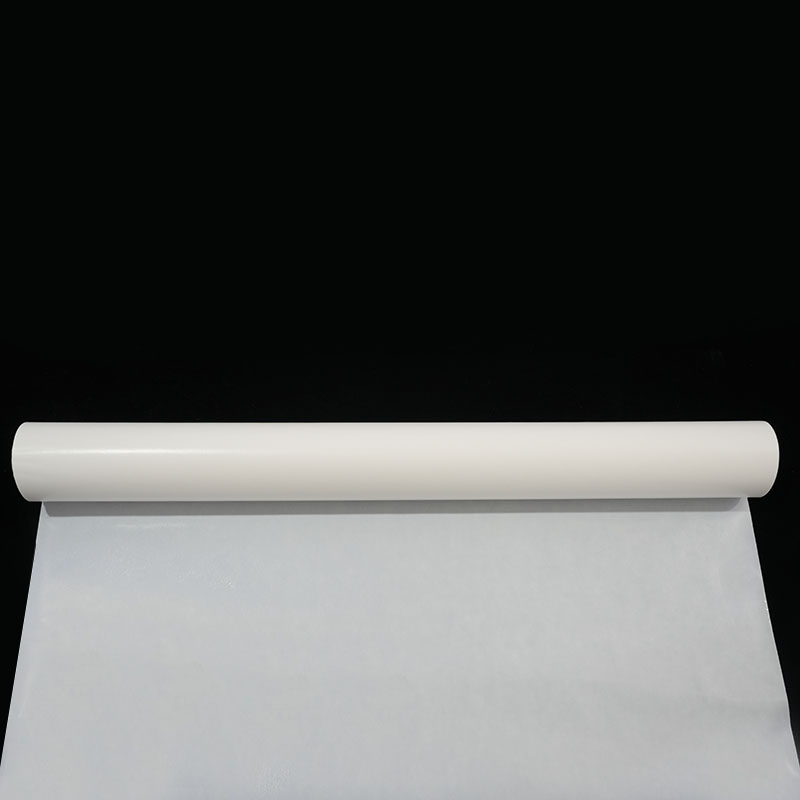
 Film adhésif thermofusible élastique TPU avec papier antiadhésif Ce film adhésif transparent présente une liaison élastique et une lavabilité, idéal pour l'assemblage d'appareils électroniques ou de coques de téléphone où une adhérence précise et sans saignement sur du tissu ou du simili cuir est requise. Voir le produit →
Filtration
Les fabricants de systèmes de filtration utilisent de la poudre thermofusible et du tissu pour stabiliser les plis et les supports stratifiés tout en préservant le flux d'air et la porosité. La poudre PES est courante dans ces applications car elle résiste à la chaleur, à l'hydrolyse et à de nombreux produits chimiques présents dans les filtres industriels, et elle peut être appliquée en points qui ne bloquent pas la surface du filtre.
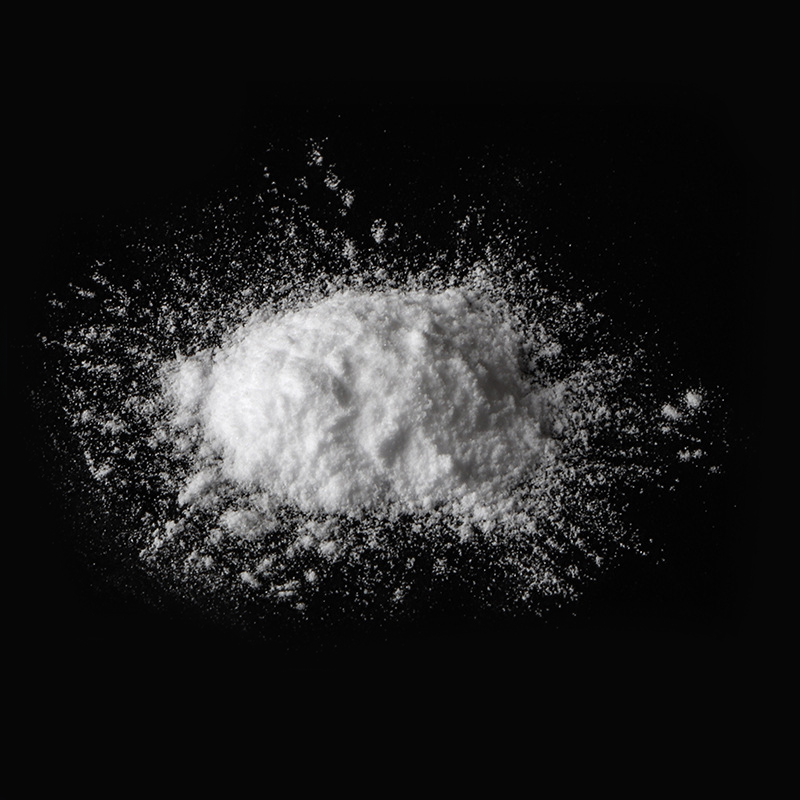
 Poudre adhésive thermofusible PES pour la filtration et le collage textile Cette poudre de polymère blanche résiste à la chaleur, à l'hydrolyse et aux produits chimiques, ce qui en fait un choix fiable pour stabiliser les plis des filtres ou recouvrir les surfaces tout en maintenant le flux d'air et la porosité. Voir le produit →
Énergie solaire et encapsulation photovoltaïque
L'encapsulation des modules photovoltaïques repose sur des films EVA spécialement formulés qui fondent, réticulent et lient les couches de verre, de cellules et de feuille arrière en un seul stratifié conçu pour des décennies de service en extérieur. Ces films constituent une classe de produits distincte de l'emballage EVA car la transmission, la teneur en gel et la stabilité aux UV doivent être contrôlées avec précision.
Choisir la bonne forme : film, toile ou poudre
La forme d'un adhésif thermofusible détermine l'uniformité de sa pose et la quantité d'adhésif appliquée par mètre carré. Il s'agit donc généralement de la première décision relative aux spécifications.
| Form | Comment il est appliqué | Idéal pour | Couverture typique |
|---|---|---|---|
| Film | Couche continue, activée par la chaleur et la pression | Collage plat sur de grandes surfaces avec une épaisseur uniforme | 20 à 200 micromètres |
| Web | Couche à mailles ouvertes, activée par la chaleur et la pression | Assemblages flexibles, respirants et extensibles | 10 à 100 g/m² |
| Poudre | Dispersé, imprimé ou enduit de points, puis activé | Surfaces irrégulières et substrats poreux | 10 à 60 g/m² |
Les films continus offrent la ligne de liaison la plus uniforme et sont idéaux pour le laminage à plat là où l'apparence des bords est importante. Les toiles ajoutent ouverture et flexibilité, ce qui en fait la valeur par défaut pour les textiles, les garnitures automobiles et le cuir. Les poudres permettent de placer l'adhésif de manière sélective, c'est pourquoi l'entoilage et la filtration utilisent des motifs de points plutôt qu'une couverture complète.
Choisir le bon polymère : EVA, PA, PES ou TPU
Le choix du polymère détermine la quantité de chaleur, d’humidité et d’exposition chimique que le collage fini peut tolérer, et doit être effectué avant la finalisation du formulaire.
| Polymère | Caractéristiques clés | Applications typiques | Résistance à la chaleur et au lavage |
|---|---|---|---|
| EVA | Faible coût, mise en œuvre facile, bonne adhérence sur papier et bois | Emballage, woodworking, temporary bonds | Faible à moyen |
| PA | Haute résistance, flexible, résistant au lavage | Textile, automobile, maroquinerie | Moyen à élevé |
| PES | Haute résistance à la chaleur et aux produits chimiques, lie le polyester | Entoilage de vêtements, filtration, stratification métallique | Élevé |
| TPU | Élastique, résistant à l'abrasion, résistant à l'huile | Chaussures, electronics, stretchable laminates | Moyen à élevé |
Ces chiffres sont des indications générales et non des spécifications : au sein de chaque famille de polymères, des qualités sont formulées pour différentes plages de ramollissement, indice de fusion et profils d'adhésion. L'étape pratique consiste à définir la paire de substrats, la température de service et les exigences de flexibilité, puis à les vérifier par rapport à la fiche technique du fabricant avant de s'engager sur un matériau.
Variables de processus qui déterminent la qualité des obligations
Quelle que soit la composition chimique et la forme, la qualité de la liaison est contrôlée par la température, le temps ouvert, la pression et l’état de la surface. Ignorer l'une de ces quatre variables entraîne la plupart des échecs sur le terrain lors du laminage à chaud.
- Température d'application : des températures plus élevées améliorent le mouillage mais peuvent dégrader les substrats sensibles à la chaleur et prolonger le temps de refroidissement sur la ligne.
- Temps ouvert : la fenêtre entre l'application de l'adhésif et l'accouplement du substrat doit correspondre à la vitesse de la ligne ; une bande avec un temps ouvert long est plus facile à positionner, tandis qu'un temps ouvert court permet une manipulation en aval plus rapide.
- Pression de pincement et temps de séjour : une pression suffisante consolide l'adhésif dans la surface du substrat et élimine l'air emprisonné.
- Énergie et propreté de surface : les surfaces à faible énergie telles que le PE, le PP et le silicone nécessitent un traitement corona ou plasma avant le collage.
- Humidité de stockage : les toiles PA et PES absorbent l'humidité, ce qui peut créer des bulles et un écoulement irrégulier ; garder les rouleaux scellés jusqu’à utilisation.
Foire aux questions
Les adhésifs thermofusibles peuvent-ils lier des plastiques tels que le PE et le PP ?
Oui, mais seulement si la surface est préalablement traitée. Le PE et le PP ont une faible énergie de surface et nécessitent un traitement corona, plasma ou à la flamme afin que l'adhésif fondu puisse mouiller le substrat ; les surfaces non traitées se décolleront même si la résistance initiale au pelage semble acceptable.
De quelle température de fonctionnement un adhésif thermofusible a-t-il besoin ?
Les températures d'application typiques sont de 130 à 170°C pour l'EVA, de 150 à 190°C pour le PA, de 160 à 200°C pour le PES et de 140 à 190°C pour le TPU, bien que les valeurs exactes dépendent de la qualité et de l'équipement. Le chiffre pertinent est la viscosité de la matière fondue au niveau de la buse, et non le point de ramollissement imprimé sur la fiche technique.
Les liaisons thermofusibles sont-elles imperméables ?
Les liaisons thermofusibles sont résistantes à l’eau à différents degrés selon le polymère. Le PA et le TPU donnent de bons résultats au lavage et dans les environnements humides, le PES résiste bien à l'hydrolyse et l'EVA standard ne convient qu'aux conditions intérieures sèches.
Combien de temps peut-on conserver une colle thermofusible ?
La plupart des films, toiles et poudres thermofusibles ont une durée de conservation de 12 à 24 mois lorsqu'ils sont stockés dans un endroit frais et sec, à l'abri de la lumière directe du soleil et des sources de chaleur. L’absorption d’humidité, notamment dans les produits PA et PES, est la principale cause de perte de performances lors du stockage.
Le bon adhésif thermofusible pour une application donnée est défini par trois paramètres : les substrats à assembler, la température et l'humidité de service, ainsi que la flexibilité ou la rigidité requise par la pièce finie. Commencez par ces chiffres, comparez les options de film, de bande et de poudre, et vérifiez la qualité choisie avec un essai à l'échelle de la production avant de vous engager dans un tirage complet.
Contactez-nous