


Une usine de chaussures a déplacé sa plastifieuse d'embout de maille EVA vers une bande de copolyamide et a perdu une partie de sa vitesse de ligne le même après-midi. Le lien était plus fort, la machine ne l’était pas. Rien dans le matériau n'a changé, à l'exception de sa chimie, et la chimie définit la fenêtre de traitement bien avant de définir la résistance.
La chimie des adhésifs thermofusibles est l'étude de la manière dont un polymère thermoplastique est mélangé avec des résines collantes, des cires et des stabilisants afin que le mélange fonde, mouille une surface et se fixe dans une liaison porteuse en refroidissant. Il n’y a aucun solvant à évaporer et aucune réaction de réticulation à attendre. La température fait tout le travail, c'est pourquoi un thermofusible peut se lier en moins d'une seconde et être refondu des années plus tard.
Les résultats pratiques sont étroits et spécifiques : la polarité du polymère, la viscosité du fondu, la vitesse de cristallisation et la stabilité thermique expliquent presque toutes les liaisons faibles, lignes lentes et pannes de chaleur estivales que vous êtes susceptible de rencontrer.
Ce que contrôle réellement la chimie des adhésifs thermofusibles
La chimie définit quatre propriétés à la fois, et elles s'opposent les unes aux autres.
- Mouillage et adhésion. La matière fondue doit s'étaler sur le substrat et remplir ses micro-rugosités dans la fraction de seconde disponible sur une ligne en défilement. Un mauvais mouillage laisse une liaison qui semble complète et échoue à faible charge.
- Force de cohésion. Une fois solidifié, l’adhésif doit résister au pelage et au cisaillement sans se déchirer intérieurement.
- Résistance à la chaleur. La liaison doit conserver sa forme proche de la température de service sans fluer sous une charge constante.
- Temps d'ouverture et vitesse réglée. Le temps ouvert est la fenêtre entre l’application et la perte d’adhérence ; la vitesse définie détermine la rapidité avec laquelle le joint peut être manipulé.
Poussez l'un de ces mouvements et un autre. Un polymère plus dur et plus résistant à la chaleur nécessite généralement un pot plus chaud et une ligne plus rapide. Un temps ouvert plus long signifie généralement une liaison finale plus douce. Ce compromis est tout le problème de l’ingénierie.
Les quatre parties d'une formulation thermofusible
Un adhésif thermofusible est un mélange et non un seul polymère. Quatre ingrédients font quatre tâches différentes.
| Composant | Part typique | Fonction | Qu'est-ce qui change si vous le déplacez |
|---|---|---|---|
| Polymère de base (EVA, AP, PES, TPU, PO) | 40-60% | Fournit la cohésion, le point de fusion et la polarité de la liaison | Définit toute la famille de performances ; de petits changements déplacent la résistance à la chaleur et la flexibilité |
| Résine collante | 20-40% | Améliore le mouillage et le collant à chaud, réduit la viscosité à la même température | Plus de résine signifie une meilleure adhérence mais un temps ouvert plus court et un point de ramollissement plus bas |
| Cire | 10-25% | Réduit la viscosité, contrôle la vitesse réglée et bloque le collant après refroidissement | Plus de cire signifie une prise plus rapide et un matériau moins cher, mais une résistance à haute température plus faible |
| Stabilisant et antioxydant | 0,1-1% | Ralentit l'oxydation de la matière fondue dans le pot et dans la buse | Trop peu signifie que le charbon, l'odeur et la viscosité dérivent sur une longue période de travail |
Changez une rangée et au moins deux des quatre leviers de performance ci-dessus bougeront avec elle. C'est pourquoi une formulation ne peut être jugée uniquement à partir de sa fiche technique.
EVA, PA, PES et TPU : comment les familles de polymères diffèrent
Le polymère de base décide de la famille, et la famille décide de presque tout le reste, y compris la fenêtre de traitement et la fourchette de prix.
| Famille | Base de chimie | Plage de fusion et d'application typique | Le plus fort à | Attention à |
|---|---|---|---|---|
| EVA | Copolymère éthylène-acétate de vinyle ; la teneur en acétate de vinyle définit la polarité | Adoucit 60-90 °C, appliqué 120-180 °C | Papier, carton, films, emballages généraux, faible coût | Fluage au-dessus de 60-70 °C, mauvaise résistance à l'huile et aux plastifiants |
| PA (copolyamide) | Polyamide construit à partir de diamines et de diacides | Fond à 100-160 °C, appliqué à 160-200 °C | Résistance à la chaleur, résistance aux huiles et aux plastifiants, textiles, garnitures automobiles | Absorption d'humidité pendant le stockage, fenêtre de traitement étroite, prix plus élevé |
| PES (copolyester) | Copolyester à base d'acide téréphtalique et de diols | Fond à 110-160 °C, appliqué à 150-200 °C | Résistance à la chaleur et à l'hydrolyse, liaison textile et métal, faible odeur | Nécessite plus d’énergie pour fondre, risque d’hydrolyse s’il est stocké humide |
| TPU | Polyuréthane à base de diisocyanate et de polyol | Fond à 90-130 °C, appliqué à 130-180 °C | Élasticité, flexibilité à basse température, haute résistance au pelage sur tissus et plastiques | Sensible à l'humidité, coût des matières premières plus élevé, discipline de séchage plus stricte |
| PO (polyoléfine amorphe) | Copolymère de propylène et d'éthylène, essentiellement apolaire | Fond à 90-140 °C, appliqué à 140-180 °C | Polypropylène et polyéthylène, faible odeur, qualités pour contact alimentaire | Ne colle pas les substrats polaires sans prétraitement de surface |
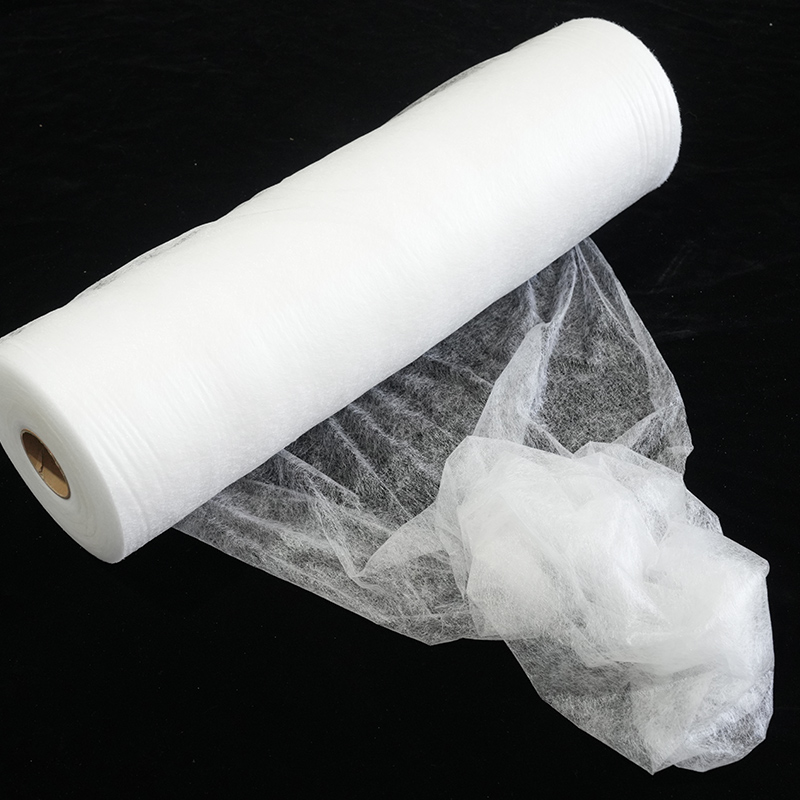
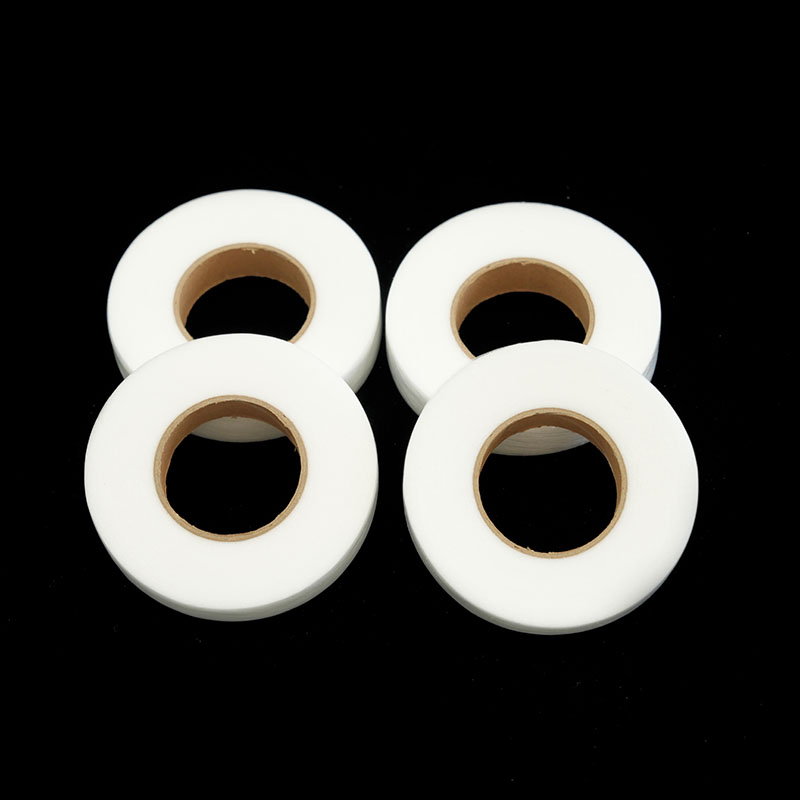 Série de films à mailles adhésives thermofusibles PA Cette série Web PA couvre les formats de disques coupés et de rouleaux, ainsi que les options de point de fusion, de grammage, de motif de maillage et de largeur pour le collage de textiles, de chaussures, d'automobiles et de meubles. Voir le produit →
La forme physique compte autant que la famille. Le même copolyamide peut être fourni sous forme de film, de toile maillée ou de poudre. Les films conviennent au laminage à plat, les bandes aux couches poreuses ou respirantes, et les poudres conviennent aux pièces tridimensionnelles, au collage par points et aux processus dans lesquels l'adhésif est dispersé sur une surface avant que la chaleur ne soit appliquée.
Polarité et énergie de surface : pourquoi les liaisons échouent dès le premier mètre
L'adhésion commence par le mouillage, et le mouillage est une question de polarité. Une fonte ne se propage que sur une surface qu'elle attire.
| Substrat | Caractère superficiel | Chimie préférée | Note pratique |
|---|---|---|---|
| Papier et carton | Énergie de surface polaire élevée | EVA, PSE | Itinéraire de liaison le plus rapide et le moins cher ; le temps ouvert est la variable principale |
| Film PET | Modérément polaire | PES, copolyester | Surveillez le retrait et la tension à des températures d'application plus élevées |
| Polypropylène et polyéthylène | Non polaire, environ 30 mN/m | PO, ou adhésif polaire avec traitement corona | Le PP non traité rejettera une fonte polaire, quelle que soit sa température. |
| PVC plastifié | Plastifiant polaire mais migrateur | PA | Le plastifiant adoucit les liaisons EVA au fil des mois et non des jours |
| Acier et aluminium | Énergie de surface élevée, couche d'oxyde | PSE, PA | Ici, la propreté compte plus que la chimie |
| Tissu en coton et polyester | Polaire, poreux | PSE, PA, TPU | Les qualités de poudre pénètrent dans le tissage ; les films peuvent affamer la ligne de liaison |
Lorsqu'un fournisseur reproche à la machine une faible adhérence, la première question à se poser est de savoir si la matière fondue a réellement mouillé la surface. Un angle de contact que vous pouvez voir avec une goutte d’adhésif fondu sur le substrat réel vous en dit plus que n’importe quel chiffre de viscosité. La même chimie polaire qui rend les systèmes à base de polyester fiables sur les textiles explique également pourquoi les applications d'emballage ont rarement besoin de quelque chose de plus exotique que l'EVA.
 Poudre adhésive thermofusible PES pour textiles et composites Poudre adhésive thermofusible copolyester pour textiles, intérieurs automobiles, filtration, matériaux de chaussures et revêtements, adaptée aux pièces poreuses ou irrégulières où une liaison activée par la chaleur est nécessaire. Voir le produit →
Les pièces poreuses et irrégulières sont l'exception où les poudres l'emportent. Une poudre de copolyester dispersée sur une mousse, un média filtrant ou une garniture intérieure moulée peut être activée par la chaleur après assemblage, ce qui est impossible avec un film déjà fixé sur un film antiadhésif.
Viscosité à l'état fondu, poids moléculaire et temps ouvert
La viscosité à la température d'application, et non à température ambiante, est le chiffre qui régit la vitesse de votre ligne.
La répartition du poids moléculaire contrôle la chute de la viscosité à mesure que le pot chauffe. Une distribution étroite donne une fusion stable et prévisible et une prise plus nette ; un large est moins cher à produire mais se comporte différemment à 150 °C et à 180 °C. La cire réduit la viscosité sans ajouter de poids moléculaire, c'est pourquoi les formulations riches en cire fonctionnent rapidement et échouent tôt en service à chaud. La résine collante ajoute une adhérence pendant que la fonte est encore ouverte, de sorte que le joint tient avant la fermeture de la presse.
- Une température d'application plus élevée diminue toujours la viscosité ; il n'améliore jamais la résistance à la chaleur.
- Le temps ouvert diminue à mesure que la température du substrat augmente, de sorte qu'un atelier froid en hiver et un atelier chaud en été nécessitent des réglages de ligne différents.
- C'est le collant à chaud, et non la résistance au pelage final, qui décide si une plastifieuse rapide peut relâcher la tension plus tôt.
Si une ligne ne peut atteindre que 30 m/min avec un produit évalué à 60 m/min, le problème vient généralement de la capacité thermique du substrat, et non de l'adhésif.
Cristallinité, point de ramollissement et résistance thermique
La résistance à la chaleur vient de la cristallinité et non de la dureté de l’adhésif à température ambiante.
Les polymères amorphes tels que l'EVA se ramollissent progressivement et fluent sous une charge constante, c'est pourquoi une liaison qui survit à un test au four à 70 °C peut encore s'affaisser dans l'habitacle d'une voiture au cours d'un été. Les copolyamides et copolyesters semi-cristallins maintiennent leur structure jusqu'à une transition beaucoup plus nette, de sorte qu'une légère augmentation du point de fusion produit un gain important de température de service. La calorimétrie différentielle à balayage le montre directement : un seul endotherme pointu signifie une plage de fusion bien définie, tandis qu'une large courbe suggère un mélange qui se ramollira de manière imprévisible.
 Film adhésif thermofusible PES avec papier de support Film copolyester avec papier antiadhésif qui s'active par la chaleur pour une forte adhérence au métal, au plastique et au tissu ; lavable, non élastique et fondant à 120-130°C. Voir le produit →
Pour les stratifiés qui doivent résister aux températures de lavage, de repassage ou du compartiment moteur, le classement pratique est l'EVA en dessous du copolyester et du copolyamide, le polyuréthane se situant entre eux en fonction de la formulation. Le commerce est toujours une question d'énergie : chaque augmentation de la résistance thermique coûte la température de la casserole, le temps de séjour, ou les deux.
Stabilité thermique : que se passe-t-il pendant un quart de travail de huit heures
La chimie continue de se déplacer une fois l’adhésif fondu, et c’est de là que viennent les défauts les plus déroutants.
- Oxydation. Le polymère chaud et l'air forment des peroxydes puis des gels. Le paquet stabilisateur permet de gagner du temps ; cela n’achète pas un temps illimité.
- Dérive de viscosité. Une matière fondue qui s'épaissit au cours du changement modifie le poids et la pénétration du revêtement sans aucun changement dans les réglages.
- Peau et omble. Le matériau laissé sur la paroi du réservoir ou sur le rebord de la buse se dégrade plus rapidement et finit par tomber dans la ligne de liaison sous forme de particules dures.
- Fumée et odeur. Habituellement, c'est le signe que le pot est plus chaud que ce pour quoi la formulation a été conçue.
Un simple test de maintien règle la plupart des arguments : conserver un échantillon à la température de travail pendant huit heures, puis comparer la viscosité, la couleur et la formation de peau avec un échantillon frais. Abaisser la température du pot de 10 °C prolonge souvent la durée de vie plus que n'importe quel changement d'additif.
Comment spécifier un adhésif thermofusible sans diplôme en chimie
Renseignez-vous sur le type de polymère, la fenêtre d'application et le temps d'ouverture avant de demander un prix.
- Nommez les substrats et tout traitement de surface qu’ils reçoivent.
- Indiquez la température de service que verra la pièce finie, y compris les courts pics.
- Indiquez la vitesse de la ligne, la pression de pression et le temps de séjour.
- Demandez la viscosité à votre température d'application réelle, et non à une température de référence.
- Demandez les données de pelage et de cisaillement mesurées sur votre substrat, pas sur l'acier.
- Vérifiez les conditions de stockage, la durée de conservation et la sensibilité à l'humidité, en particulier pour les qualités de polyamide et de polyuréthane.
Les résultats des tests sur l'acier ou sur un tissu de test standard vous indiquent comment le produit se comporte, et non comment votre produit se comporte. Un fournisseur qui effectue des essais sur le substrat réel identifiera généralement le facteur limitant plus rapidement qu'un rapport de laboratoire ; les variables les plus importantes sont examinées dans cette répartition des facteurs qui affectent la force de liaison.
Foire aux questions
L'adhésif thermofusible a-t-il la même chimie qu'un bâton de colle ?
Globalement oui. Un bâton de colle est un thermofusible à base d'EVA avec une teneur élevée en cire afin qu'il reste rigide à température ambiante. Les qualités industrielles utilisent la même idée avec un contrôle plus strict de la viscosité, du temps ouvert et de la résistance à la chaleur.
Pourquoi une obligation tient-elle en hiver et échoue-t-elle en été ?
Parce que la rupture est due au fluage et non à l'adhésion. Un polymère amorphe se ramollit progressivement à mesure que la température augmente et le joint se déforme sous une charge constante. Le passage à un copolyamide ou copolyester semi-cristallin augmente la température à laquelle ce mouvement commence.
Les adhésifs thermofusibles nécessitent-ils un solvant ou un durcissement ?
Non. La liaison se forme uniquement par refroidissement, c'est pourquoi les thermofusibles sont exempts de composés organiques volatils et peuvent être refondus. Cela signifie également que la résistance à la chaleur ne peut jamais dépasser le propre comportement de ramollissement du polymère.
Deux adhésifs thermofusibles peuvent-ils être mélangés pour obtenir des propriétés moyennes ?
Rarement avec des résultats prévisibles. Deux polymères de polarité et de cristallinité différentes se séparent généralement en phases, vous donnant les faiblesses des deux et les forces d'aucun des deux. Changez plutôt de note.
Que signifie le temps ouvert en pratique ?
C'est le temps entre l'application et le dernier moment où l'adhésif peut encore former une liaison. Il rétrécit à mesure que le substrat et les températures ambiantes augmentent, donc un réglage qui fonctionne en janvier devra peut-être être revu en juillet.
Faites d'abord correspondre la polarité, puis la viscosité, puis la résistance thermique, et la plupart des problèmes de liaison se résolvent en une seule cause identifiable. Exécutez l'essai sur le substrat réel, à la vitesse réelle de la ligne, avec le pot à la température que vous utiliserez réellement, et la chimie cessera d'être abstraite.
Contactez-nous