


La colle thermofusible pour le travail du bois est un thermoplastique 100% solide : on la chauffe jusqu'à ce qu'elle coule, on la presse entre deux surfaces en bois, et on la laisse refroidir jusqu'à ce qu'elle se solidifie à nouveau. Rien ne doit s'évaporer, donc une liaison résistante à la manipulation se forme en quelques secondes au lieu des vingt à soixante minutes dont une colle PVA ou urée-formaldéhyde a besoin sous la pression de serrage.
La réponse courte, avant les détails : pour les meubles d'intérieur, les chants et le placage sur substrats sensibles à la chaleur, un thermofusible à base d'EVA est normalement le produit le moins cher qui fait correctement le travail. Passez à un produit à base de AP lorsque la pièce collée doit survivre à environ 70-100 °C en service. Choisissez un film ou une bande PSE ou TPU lorsque la ligne de liaison doit être fine, uniforme et sèche, comme c'est le cas pour les placages, les stratifiés, les panneaux en nid d'abeille et les profilés enveloppés de profilés.
Ce qui suit montre comment les familles de polymères diffèrent, où chacun appartient à une ligne de travail du bois, quels paramètres de processus déterminent si l'adhérence tient et comment diagnostiquer les défaillances qui apparaissent réellement dans l'atelier.
Qu'est-ce que l'adhésif thermofusible pour le travail du bois ?
Dans le travail du bois, les adhésifs thermofusibles ne constituent pas un produit unique mais une famille définie par la manière dont ils sont livrés, sous forme de cordon fondu, de film enduit ou de bande non tissée.
Tous les trois partagent la même physique. Le polymère est solide à température ambiante, se ramollit en un liquide collant à son point de ramollissement, mouille la surface du bois sous une légère pression et redevient solide en refroidissant. Étant donné que le processus est purement physique, le collage reste ré-ouvrable avec la chaleur, ce qui est pratique pour le repositionnement du placage et pour les travaux de réparation, mais cela signifie également que le joint fluera s'il est maintenu continuellement au-dessus de sa plage de ramollissement.
Les granulés et les perles sont envoyés dans un pistolet thermofusible ou une plaqueuse de chants, où l'adhésif est fondu dans un réservoir et appliqué sous forme de cordon ou d'une fine couche enduite au rouleau. Les films et les bandes arrivent sous forme de feuilles préformées qui sont posées entre les deux substrats et activées dans une presse à membrane, une plastifieuse à rouleaux ou une presse à plateau chauffant. Cette différence est à la fois commerciale et technique : l'application en fusion est rapide et peu coûteuse pour l'assemblage de meubles, tandis que le film et la bande offrent un poids de couche contrôlé et uniforme qu'un applicateur à billes ne peut tout simplement pas égaler.
Une limite mérite d’être clairement énoncée. Les thermofusibles sont excellents pour le placage de chants, le laminage, le placage et l'assemblage non structurel. Ils ne remplacent pas un adhésif structurel dans un joint porteur, où une colle réticulante rigide ou une fixation mécanique est la bonne réponse.
Thermofusible comparé au PVA, à l'époxy et à l'urée-formaldéhyde
La comparaison honnête est courte : le thermofusible gagne en vitesse de ligne et en propreté du processus à sec, le PVA gagne en coût par joint partout où le temps de serrage est abordable, et l'époxy ou l'urée-formaldéhyde gagnent là où la structure et la résistance à l'humidité dominent.
Les magasins changent rarement d’adhésif pour une seule raison. La décision dépend généralement de la vitesse à laquelle les pièces doivent se déplacer, de l'espace au sol consommé par les pinces et de ce à quoi la pièce finie sera exposée au cours de sa durée de vie.
| Propriété | Thermofusible (EVA/PA) | PVA | Époxy | Urée-formaldéhyde |
|---|---|---|---|---|
| Régler ou appuyer sur l'heure | 5-60 secondes | 20 à 60 minutes serrées | 1-24 heures | 15-45 minutes |
| Transporteur | 100% solides, sans solvant | À base d'eau | Bicomposant, sans solvant | À base d'eau |
| Serrage | Pression seulement, puis relâchez | Pinces ou presse | Pinces, durcissement long | Presse, pression de serrage élevée |
| Résistance à la chaleur | EVA jusqu'à environ 60 °C, PA au-delà de 100 °C | Faible | Élevé | Modéré à élevé |
| Comblement des lacunes | Pauvre, a besoin de contact | Modéré | Bon | Pauvre |
| Humidité et utilisation en extérieur | Pauvre unless a specific grade is chosen | Pauvre | Bon | Modéré |
| Rôle typique du menuisier | Bande de chant, placage, stratification, assemblage rapide | Chevilles, assemblage d'armoire | Réparation, extérieur, structurel | Produits en panneaux, portes intérieures |
Choisir la chimie : EVA, PA, PES et TPU
C'est la chimie, et non la marque, qui décide du comportement d'un thermofusible sur une ligne de travail du bois : EVA pour le coût et une faible température d'activation, PA pour la résistance à la chaleur et au fluage, PES pour les films secs minces avec de bonnes performances thermiques et TPU pour l'élasticité sur les stratifiés incurvés ou flexibles.
Quatre familles de polymères couvrent presque toutes les applications de menuiserie, et chacune possède une fenêtre de température qui ne doit pas être ignorée lorsque vous rédigez la fiche de processus.
| Polymère | Gamme adoucissante | Force | Utilisation typique du travail du bois | Principale limite |
|---|---|---|---|---|
| EVA | Env. 70-95 °C | Modéré | Bande de chant, laminage de membrane, assemblage général | Rampe au-dessus d'environ 60 °C en service prolongé |
| PA | Env. 110-140 °C | Élevé | Bandes de chant pour cuisines et environnements chauds, meubles à température de service élevée | Élevéer application temperature can scorch thin veneer on long dwell |
| PES | Env. 110-130 °C | Élevé | Films de placage et de panneaux, collage sur mousses et textiles dans l'ameublement | Exige une pression constante et des surfaces planes et propres |
| TPU | Env. 90-120 °C | Élevé, flexible | Stratifiés incurvés, films élastiques, substrats flexibles | Sensible à l’humidité, nécessite un stockage au sec |
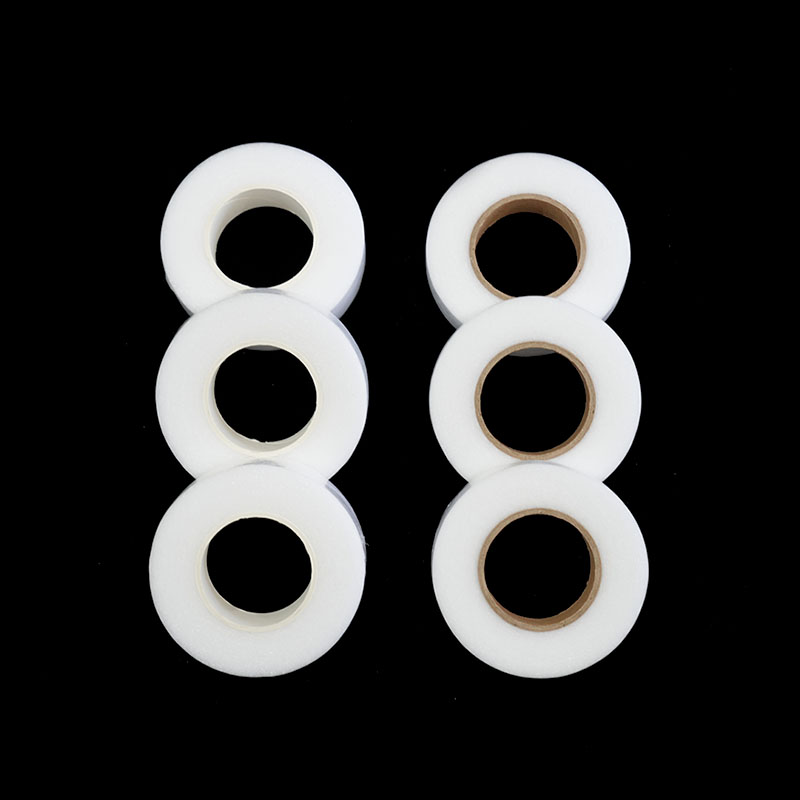
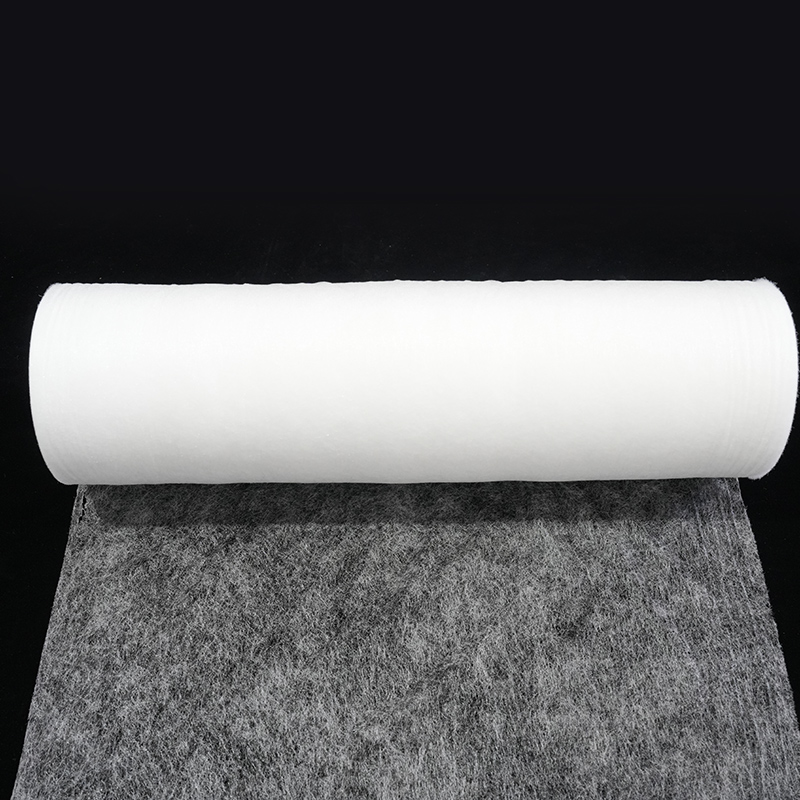
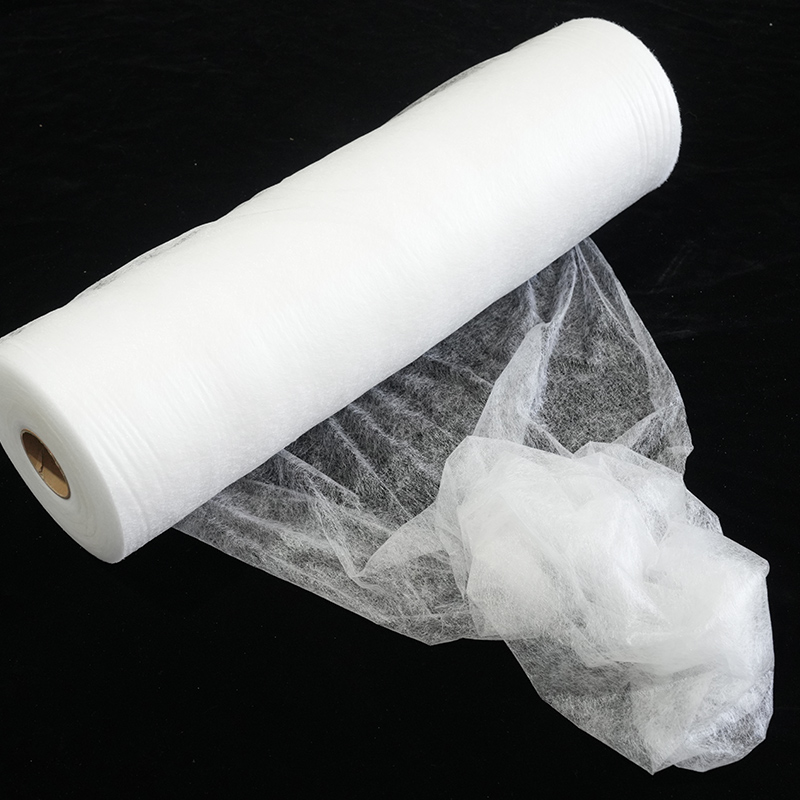
Si votre ligne utilise des placages sensibles à la chaleur, du papier décoratif ou des stratifiés fins, une bande EVA basse température fournie sous forme de rouleau mère entier et fendue à votre largeur de travail est généralement le point de départ le plus économique, car elle vous permet de plastifier en dessous de la température à laquelle le matériau de face se décolore ou s'enroule.
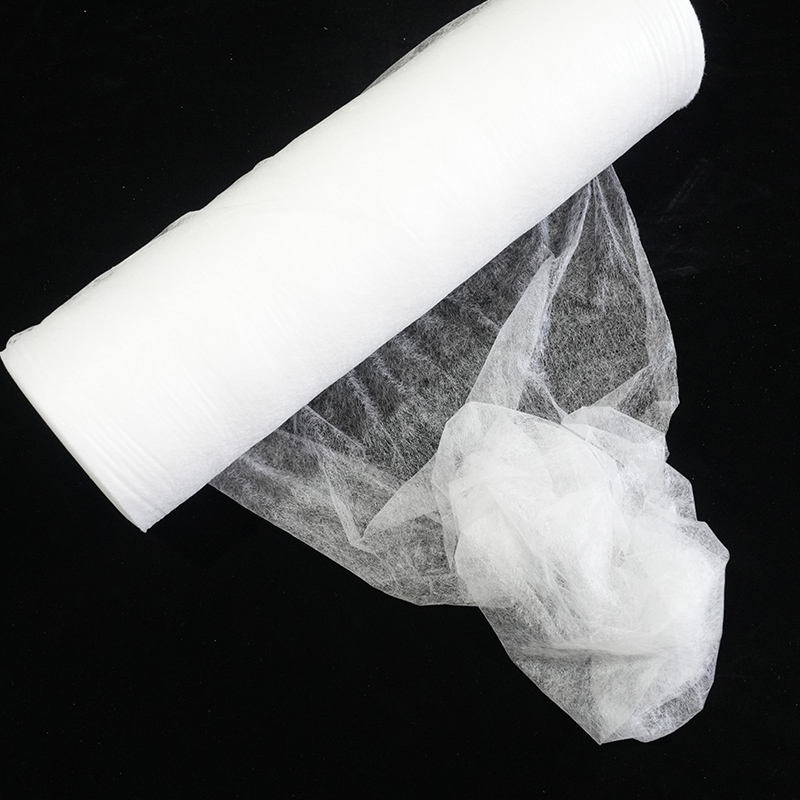 Rouleau mère adhésif thermofusible EVA basse température Bande adhésive thermofusible EVA en rouleau mère conçue pour le collage à basse température de placages sensibles à la chaleur, de papiers décoratifs et de stratifiés fins sur des lignes de laminage continues. Voir le produit →
Où l’adhésif thermofusible s’intègre dans un atelier de menuiserie
L'adhésif thermofusible trouve sa place dans cinq opérations de menuiserie : le placage de chants, le laminage et le placage à plat, l'emballage de profilés, le sous-assemblage rapide et la réparation ou la reprise.
- Bande de chant. Il s’agit de l’utilisation la plus importante. La bande et le bord du panneau sont reliés par un cordon fondu ou une couche pré-enduite, et la pièce peut être découpée et grattée immédiatement après le rouleau presseur, sans station de serrage entre les deux.
- Stratification à plat et placage. Un film ou une bande est posé entre le panneau et le placage, le papier décoratif ou la feuille, puis activé sous chaleur et pression dans une presse à membrane ou une plastifieuse à rouleaux. La ligne de liaison sèche signifie qu'aucune eau ne pénètre dans le placage, de sorte que la surface ne gonfle pas et ne télégraphie pas de grain.
- Enveloppement de profil. Les films et les bandes se conforment aux profilés incurvés en MDF et en aluminium lorsqu'ils sont chauffés, ce qui convient aux composants de meubles qu'une presse à plat ne peut pas atteindre.
- Sous-ensemble rapide. Les chevilles, les onglets et les cadres peuvent être manipulés en quelques secondes, ce qui réduit le temps pendant lequel une carcasse occupe un gabarit et réduit le travail en cours.
- Réparation et reprise. Le polymère étant thermoplastique, un bord relevé ou un patch de placage repositionné peut être réactivé avec un fer chaud plutôt que mis au rebut.
Pour le placage et le laminage à plat, un film PES avec support papier est un choix pratique : le support papier empêche le film de se bloquer sur le rouleau, et le film fond rapidement à température de presse élevée pour donner une liaison double face propre, fine et sans solvant sur les panneaux à base de bois.
 Film adhésif thermofusible PES avec papier de support Film PES en papier support pour placage et stratification à plat, permettant un collage double face propre, fin et sans solvant sur des panneaux à base de bois lorsqu'il est pressé à température élevée. Voir le produit →
Paramètres de processus qui déterminent la qualité des liaisons
La qualité de l'adhérence dans le travail du bois est déterminée par cinq variables que vous contrôlez : la température du substrat, la température de l'adhésif, le temps ouvert, le poids et la pression de la couche, la teneur en humidité du bois étant discrètement derrière chacune d'elles.
La température du substrat est plus importante que ce à quoi s’attendent la plupart des opérateurs. Le bois froid refroidit presque instantanément un mince cordon de colle : en dessous d'environ 15 °C, le temps ouvert s'effondre et la colle se recouvre avant l'arrivée de la deuxième face. Conserver les pièces entre 18 et 25 °C en hiver est souvent l'amélioration de qualité la moins chère disponible.
La température de l'adhésif doit se situer à l'intérieur de la fenêtre du fournisseur et à environ ±5 °C du milieu de celle-ci. Faire chauffer plus pour améliorer l’écoulement accélère l’oxydation, qui se manifeste par un assombrissement, une odeur de brûlé et une perte mesurable de force d’adhérence quelques semaines plus tard.
Le temps ouvert doit être plus long que le temps réel d’assemblage et non pas le temps idéal. Si un panneau doit se déplacer de l'applicateur à la presse, mesurez ce trajet et comparez-le avec le temps ouvert publié, puis ajustez le poids de la couche ou choisissez un niveau de temps ouvert plus long.
Le poids de couche est spécifié en grammes par mètre carré pour les films et les bandes. Trop peu produit une ligne affamée et brillante qui échoue à faible charge ; trop produit un écrasement, une ligne de liaison spongieuse et de la colle visible sur la face finie. La pression et le maintien doivent être juste suffisants pour mouiller uniformément les deux surfaces. Vérifiez donc que le pincement est parallèle et que les rouleaux sont vrais, car les facteurs qui affectent la force de liaison sont généralement mécaniques avant d’être chimiques.
L’humidité du bois et l’état de la surface bouclent la boucle. Le papier séché au four à une teneur en humidité de 6 à 8 % se comporte de manière prévisible, tandis que le papier humide ou vert se transforme en vapeur au niveau de la ligne de liaison. Les espèces tropicales poussiéreuses, huileuses ou riches en résine ont besoin d'un sable frais et parfois d'un apprêt, et toute fibre lâche sur un bord MDF se détachera avec la bande.
 Toile adhésive thermofusible en polyamide PA personnalisée Film de maille adhésif en polyamide personnalisé pour le collage de vêtements, de chaussures, d'automobiles et de meubles, avec température d'activation, grammage, motif de maille et largeur de rouleau réglables. Voir le produit →
Problèmes courants et comment les résoudre
La plupart des défauts de thermofusible dans le travail du bois se répartissent en cinq modèles, et chacun a une cause mécanique ou thermique plutôt qu'un mystère dans la formulation.
| Symptôme | Cause la plus probable | Solution pratique |
|---|---|---|
| Le lien s'ouvre après refroidissement | Substrat trop froid ou temps ouvert dépassé | Réchauffer les pièces à 18-25 °C, raccourcir la distance de transfert, augmenter le poids de la couche |
| Cordage et toile d'araignée | Température de fusion trop élevée, buse ou rouleau trop éloigné du substrat | Réduisez la température de fusion par incréments de 5 °C, comblez l'écart, vérifiez le seuil |
| Ligne de liaison affamée et brillante | Une pression excessive fait sortir l'adhésif ou un poids de couche trop faible | Réduisez la pression du rouleau ou de la presse, vérifiez le poids de la couche et le grammage du film. |
| Échec après des mois dans une pièce chaude | EVA rampant au-dessus de sa plage de ramollissement | Passez au PA, au PES ou à un grade plus adoucissant pour ce composant |
| Bulles, cloques ou mousse | Humidité dans le placage ou le panneau, ou air emprisonné au niveau du pincement | Sécher le bouillon à 6-8 % d'humidité, ralentir le pincement, ajouter un court préchauffage |
Foire aux questions
La colle thermofusible est-elle suffisamment résistante pour le travail du bois ?
Oui pour le placage de chant, le laminage, le placage et l’assemblage non structurel, mais non pour un joint structurel porteur. Une liaison thermofusible correctement réglée sur une surface de bois propre et sèche résiste bien au cisaillement et au pelage sous des charges normales de meubles ; ce qu'il ne tolère pas, c'est une chaleur soutenue, une charge de pelage soutenue ou une ligne de liaison affamée. Si le joint supporte une charge structurelle, utilisez plutôt un adhésif réticulant rigide ou une fixation mécanique.
La colle thermofusible peut-elle être utilisée à l’extérieur ?
Les qualités EVA standard ne conviennent pas à une exposition extérieure prolongée. L'humidité, les UV et les températures de surface estivales supérieures à la plage de ramollissement provoqueront un fluage et éventuellement une rupture d'adhérence. Pour un service extérieur ou humide, une chimie plus performante et une spécification de résistance à l'humidité sont nécessaires, et le joint doit également être protégé par une conception, une peinture ou une fixation mécanique.
Quelle est la différence entre un film thermofusible et des granulés thermofusibles ?
Les granulés sont fondus à l'intérieur de la machine et appliqués sous forme de cordon ou de couche au rouleau ; le film est pré-enduit à une épaisseur contrôlée et simplement posé entre les substrats. Les granulés coûtent moins cher au kilogramme et conviennent au placage de chants à grande vitesse, tandis que le film donne une ligne de liaison sèche uniforme sans expulsion visible de la colle, c'est pourquoi il est préféré sur le placage et les surfaces décoratives minces.
De quelle quantité de colle un liant pour le travail du bois a-t-il réellement besoin ?
De quoi mouiller complètement les deux surfaces sans affamer la ligne, et pas plus. Trop de colle est une erreur bien plus courante que trop peu, car l'excédent n'a nulle part où aller et se transforme en écoulement, en une couche spongieuse ou en une ligne de colle visible. La cible est un film fin, continu et légèrement translucide sur toute la zone articulaire. Demandez à votre fournisseur le poids de couche recommandé pour votre paire de substrats exacte, puis confirmez-le avec un test de pelage plutôt qu'un contrôle visuel.
L'adhésif thermofusible colle-t-il le MDF, le contreplaqué et les panneaux de particules ?
Oui, à condition que la surface soit propre, sèche et exempte de fibres détachées. Les chants en MDF et en panneaux de particules sont poreux et évacuent rapidement la chaleur de l'adhésif, de sorte qu'un poids de couche légèrement plus lourd et un court séjour sous pression améliorent généralement sensiblement le résultat par rapport au bois massif.
Le choix d'un adhésif thermofusible pour le travail du bois revient à faire correspondre trois éléments : la chimie à la température de service, le mode de livraison à l'opération et les paramètres du processus à la vitesse réelle de votre ligne. L'EVA couvre la majorité des travaux de mobilier d'intérieur, le PA gère l'extrémité chaude de la gamme, et les films et bandes PES ou TPU vous offrent la ligne de liaison fine, uniforme et sans solvant que demandent les placages et les stratifiés.
Étant donné que le même polymère peut être fourni sous forme de film, de bande ou de poudre, il est utile de vérifier les gamme complète de films, bandes et poudres adhésifs thermofusibles contre votre paire de substrats avant de vous fixer une spécification et de demander un échantillon à analyser selon vos propres paramètres de presse. Un court essai sur des pièces de production réelles vous en dira plus sur le temps ouvert, le poids de la couche et la résistance à la chaleur que n'importe quelle fiche technique seule.
Contactez-nous