


Réponse courte : vous pouvez coller du polypropylène (PP) avec un adhésif thermofusible, mais les produits standards en EVA, PES ou PA à usage général échouent généralement sur le PP non traité. La solution pratique consiste à utiliser un thermofusible à base de polyoléfine, à ajouter un traitement de surface tel que corona, flamme ou plasma, ou à choisir dès le départ un grade compatible PP. Ce guide explique pourquoi le PP se comporte différemment, comment comparer la chimie des adhésifs, quels paramètres de processus sont importants et comment tester un adhésif candidat avant qu'il n'atteigne la production.
Pourquoi le polypropylène est un substrat difficile pour les adhésifs thermofusibles
Le polypropylène est difficile à coller car son énergie de surface est inférieure au seuil de mouillage de la plupart des adhésifs thermofusibles. Le PP non traité mesure généralement environ 29 à 31 dyn/cm, tandis que de nombreux thermofusibles EVA, PA et PES ont besoin d'un substrat plus proche de 35 à 38 dyn/cm pour s'étaler et former une ligne de liaison continue. Le PP est également non polaire, il offre donc peu de groupes polaires avec lesquels l'adhésif peut interagir. Sa cristallinité élevée provoque une recristallisation rapide au refroidissement, ce qui limite la diffusion de la chaîne polymère à travers l'interface. Les additifs tels que les agents glissants, les agents de démoulage et les modificateurs d'impact peuvent migrer vers la surface et créer une couche limite faible. Le résultat est souvent une liaison qui semble acceptable au début, mais qui se détériore après un vieillissement thermique, l'humidité ou une charge de pelage.
| Substrat | Env. énergie de surface (dyn/cm) | Mouillage par thermofusible standard EVA, PA ou PES | Note pratique |
|---|---|---|---|
| Polypropylène, non traité | 29-31 | Pauvre | Nécessite un adhésif de qualité PP ou un traitement de surface |
| Polyéthylène, non traité | 30-32 | Pauvre | Comportement à faible énergie similaire au PP |
| ABS | 38-42 | Bon | Substrat de liaison thermofusible commun |
| ANIMAL DE COMPAGNIE | 41-44 | Bon | Les toiles PES et PA se lient bien |
| Aluminium, propre | 45 | Excellent | Souvent utilisé comme dissipateur de chaleur |
| Bois ou papier | 40-60 | Bon | Les surfaces poreuses ajoutent un codage mécanique |
Quelle chimie d’adhésif thermofusible adhère réellement au polypropylène ?
Les thermofusibles à base de polyoléfine offrent l'adhérence PP non traitée la plus fiable ; Le PA et le TPU peuvent fonctionner après traitement de surface, tandis que l'EVA et le PES standards sont généralement de mauvais choix. La polyalpha-oléfine amorphe, souvent appelée APAO ou APO, est formulée avec une chimie qui ressemble au PP et peut mouiller les surfaces à faible énergie. Certains thermofusibles réactifs en polyuréthane fonctionnent également bien, mais ils durcissent avec l'humidité et se comportent différemment des thermofusibles traditionnels. Les thermofusibles PA offrent une bonne résistance à la chaleur et une bonne flexibilité, mais leur adhésion au PP non traité est généralement, au mieux, moyenne. Les thermofusibles TPU offrent de l'élasticité et sont utiles pour les stratifiés flexibles, en particulier lorsque la surface PP a été activée. Le PES et l'EVA sont rentables sur les substrats polaires tels que le PET, le coton et le papier, mais ils ne constituent pas le premier choix pour le PP. Le tableau ci-dessous résume la comparaison des produits chimiques courants.
| Chimie | PP non traité | Après corona, flamme ou plasma | Remarques |
|---|---|---|---|
| APAO ou polyoléfine | Bon | Excellent | Conçu pour les surfaces à faible énergie |
| PA, polyamide | Pauvre to fair | Bon | Bon heat resistance; flexible grades vary |
| PES, polyester | Pauvre | Passable à bon | Souvent utilisé sur du PET, pas du PP |
| EVA | Pauvre | Foire | Faible coût, basse température |
| TPU | Pauvre to fair | Bon | Élastique, bon pour les stratifiés flexibles |
| PUR, réactif | Passable à bon | Excellent | Durcit l'humidité, pas un thermofusible classique |
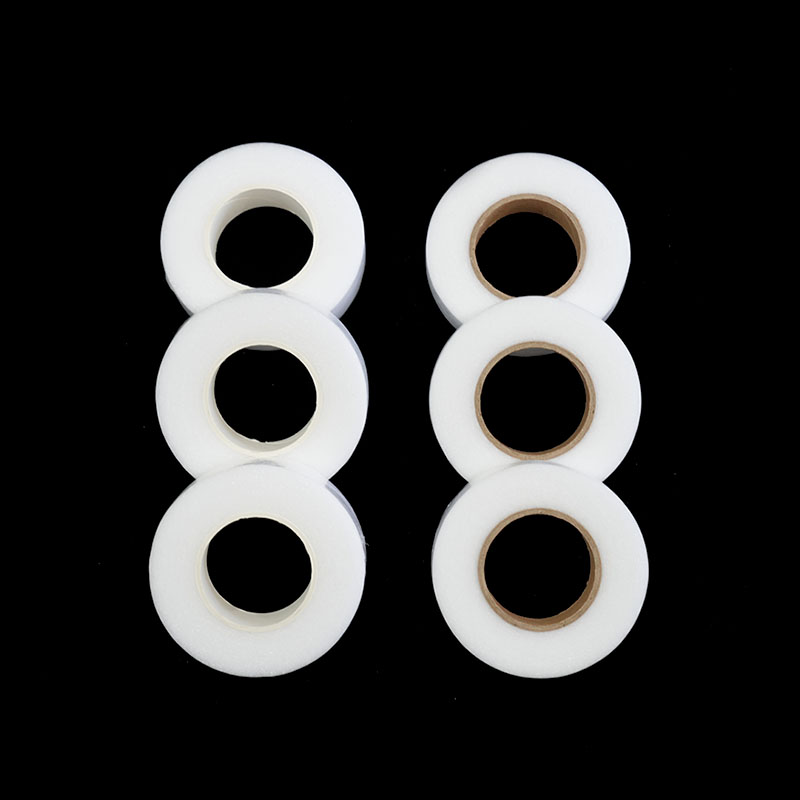
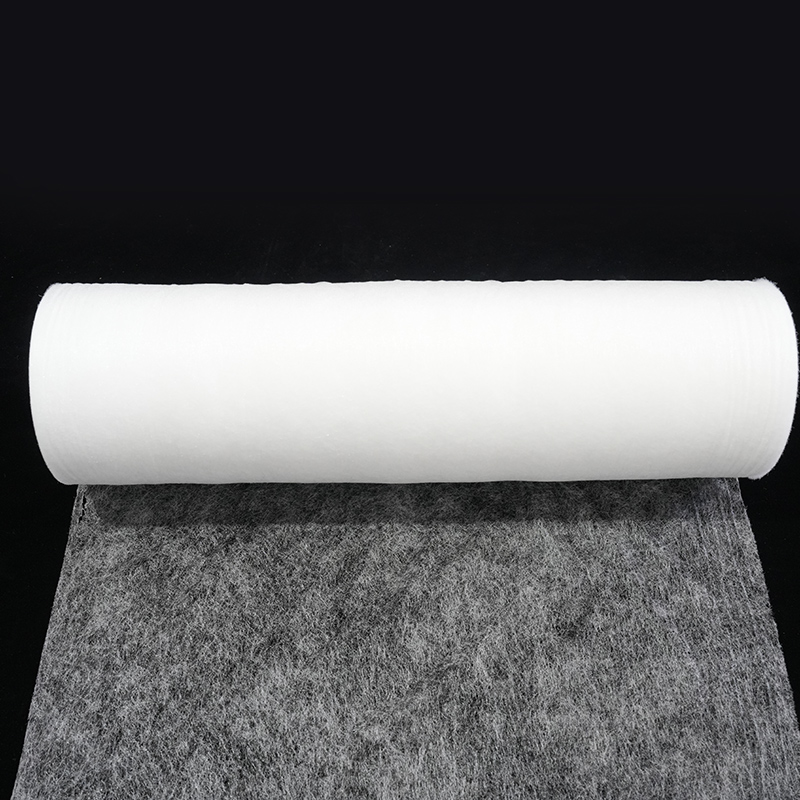
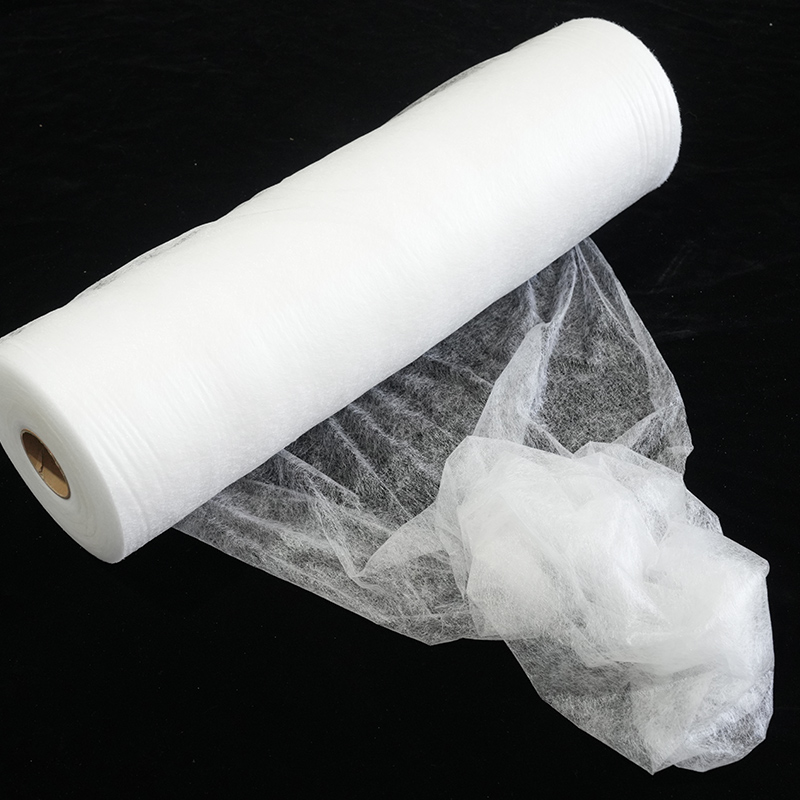
 Bande adhésive thermofusible PA en rouleau entier pour un collage résistant à la chaleur Toile de maille en polyamide thermoplastique sous forme de rouleau entier, offrant respirabilité et lavabilité ; convient aux composites PP activés nécessitant une résistance à la chaleur, de la flexibilité et un traitement propre en ligne automatisé. Voir le produit →
Dans la production de composites PP, une bande adhésive thermofusible PA peut agir comme une couche de liaison intermédiaire lorsque la surface PP est correctement activée et que la ligne est suffisamment comprimée. Ce n'est pas une solution magique pour le PP non traité, mais il peut offrir une résistance à la chaleur, une flexibilité et un traitement propre lorsque la qualité de l'adhésif et la préparation de la surface sont adaptées à l'application.
Paramètres de traitement de surface et de processus qui rendent le collage PP fiable
Le traitement de surface améliore souvent davantage l’adhérence du PP que le passage d’un thermofusible standard à un autre. Le traitement Corona augmente l'énergie de surface et introduit des groupes polaires. Le traitement à la flamme fonctionne bien sur les pièces en PP plus épaisses et peut être intégré dans une ligne de convoyeur. Le traitement plasma est précis et adapté aux formes sensibles à la chaleur ou complexes. Les apprêts chimiques sont une autre option, mais ils ajoutent une étape de séchage et nécessitent un contrôle minutieux de la couverture. Après le traitement, la surface peut perdre son activation avec le temps, c'est pourquoi l'adhésif doit être appliqué dans la fenêtre recommandée, souvent de quelques minutes à quelques heures, selon les conditions de stockage.
- Vérifiez l'énergie de surface avec un stylo dyne avant la production. Une lecture inférieure à 35 dyn/cm indique généralement que le traitement est insuffisant ou a vieilli.
- Contrôler la température d’application de l’adhésif dans la plage du fournisseur. Un niveau trop bas entraîne un mauvais mouillage ; une valeur trop élevée peut dégrader le polymère et créer de la fumée ou une odeur.
- Utilisez suffisamment de compression pour pousser la matière fondue dans les microcavités de surface. La pression de pincement typique pour le collage de bandes et de films est comprise entre 0,2 et 0,6 MPa, mais la valeur correcte dépend de la rigidité du substrat et de la vitesse de la ligne.
- Faites correspondre le temps d’ouverture à la vitesse de la ligne. Si l'adhésif se recouvre avant l'arrivée du deuxième substrat, l'adhérence chute fortement même si la chimie est correcte.
- Refroidir sous pression lorsque cela est possible. Le PP conduit la chaleur lentement, de sorte qu'une section de refroidissement contrôlée aide à prévenir les contraintes et la lecture au niveau de la ligne de liaison.
La stabilité thermique fait également partie de la fenêtre de processus. Si l'adhésif reste longtemps dans le bac de fusion, la viscosité et la couleur peuvent changer et l'adhérence peut s'affaiblir. Un moyen pratique de qualifier ce risque est de tester la stabilité thermique d'une bande adhésive thermofusible en milieu industriel avant de passer à l'échelle.
Adaptation de la forme du produit à votre ligne de collage de polypropylène
La bonne forme de produit pour le PP dépend de la géométrie de votre substrat, de la vitesse de la ligne et du fait que la ligne de liaison ait besoin de respirabilité ou d'élasticité. Le film thermofusible avec papier antiadhésif donne une épaisseur précise et une manipulation propre, ce qui convient aux stratifiés plats tels que les feuilles PP sur le tissu ou la mousse. La toile thermofusible est plus légère et plus respirante, ce qui la rend utile pour les non-tissés PP, les supports de filtration et les composites souples. La poudre thermofusible peut être saupoudrée, recouverte de points ou mélangée dans une formulation, ce qui facilite les surfaces irrégulières et les substrats poreux. Chaque forme comporte des compromis en termes de coût, de contrôle des processus et d'uniformité des obligations.
| Formulaire | Scénario typique de collage PP | Avantages | Attention |
|---|---|---|---|
| Film avec papier antiadhésif | Feuille PP sur tissu ou mousse | Épaisseur précise, manipulation propre | Coût plus élevé, nécessite une compression |
| Internet | Stratification de non-tissé PP ou de mousse | Main respirante et douce, faible poids | Tolérance d'épaisseur, contrôle du poids de l'adhésif |
| Poudre | Composite PP à surfaces irrégulières | Peut être saupoudré, mélangé ou enduit de points | Contrôle de la poussière, uniformité |
 Film adhésif thermofusible élastique TPU avec papier antiadhésif Film polyuréthane thermoplastique transparent avec support papier, offrant une liaison élastique et uniforme pour les stratifiés plats tels que les feuilles PP sur les tissus, la mousse et les composants de chaussures. Voir le produit →
Un film adhésif thermofusible TPU avec papier support est une option pratique lorsque l'assemblage PP a besoin d'élasticité et d'une doublure antiadhésive propre pour un placement automatisé. Pour les applications qui nécessitent de la poudre au lieu d'une couche continue, une poudre adhésive thermofusible PES peut être envisagée après avoir confirmé que la surface PP a été activée et que la qualité de la poudre est compatible avec la température et l'adhérence requises.
 Poudre adhésive thermofusible PES pour collage textile et industriel Poudre de copolyester blanche pour PP activé et substrats poreux, offrant une résistance au lavage et une grande stabilité à la température sur les textiles, les intérieurs automobiles, les chaussures, la filtration et les emballages. Voir le produit →
Comment tester et qualifier un adhésif thermofusible sur PP
La qualification doit commencer par un petit essai pilote, car les fiches techniques des fournisseurs indiquent rarement la qualité exacte du PP, les additifs et les conditions de ligne que vous utilisez. Commencez par un contrôle de l'énergie de surface, puis exécutez une expérience conçue qui fait varier le niveau de traitement, la température de l'adhésif, le temps ouvert et la compression. L’objectif n’est pas seulement d’obtenir une liaison initiale solide, mais aussi de comprendre comment la liaison se comporte après la chaleur, l’humidité et les contraintes mécaniques. Le tableau ci-dessous répertorie les tests pratiques pour la plupart des projets de collage de PP.
| Test | Ce que ça te dit | Objectif d'acceptation typique |
|---|---|---|
| Peeling en T ou peeling à 180 degrés | Adhérence interfaciale et flexibilité | Résistance au pelage après 24 heures et après vieillissement thermique |
| Cisaille à recouvrement | Capacité portante de la ligne de liaison | Résistance à température ambiante et à température de service |
| Vieillissement thermique | Stabilité thermique de l'adhésif et du substrat | Pas de délaminage après une exposition à 70°C ou 85°C |
| Humidité ou trempage dans l'eau | Résistance à l’humidité et risque d’hydrolyse | Résistance conservée après 48 à 168 heures |
| Cyclisme thermique | Stress dû au décalage d'expansion | Pas de fissures ni de soulèvement des bords après des cycles répétés |
Pièges courants et risques d’achat
La plupart des défauts de liaison du PP proviennent du substrat ou du processus, et non de l'adhésif seul. Une fiche technique peut montrer une excellente adhérence sur une polyoléfine générique, mais votre PP peut contenir du talc, de la fibre de verre, un retardateur de flamme ou un colorant qui modifie la chimie de la surface et le transfert de chaleur. Dans le collage composite d'intérieurs d'automobiles, par exemple, les substrats PP sont souvent associés à du tissu ou de la mousse, et les exigences incluent une faible odeur, une résistance à la chaleur et une résistance au pelage constante. Vérifiez toujours la qualité exacte du PP et le paquet d'additifs avant de fixer un adhésif.
- Sélection d'un adhésif uniquement en fonction de la température. Le point de fusion ne prédit pas l’adhésion au PP.
- Ignorer la pourriture du traitement de surface. Le PP traité peut perdre son activation pendant le stockage ou de longs arrêts de la ligne.
- Utiliser trop peu de compression. Le thermofusible a besoin d’une pression de contact pour mouiller une surface à faible énergie.
- Surplombant la tolérance d'épaisseur. Dans le collage de films et de bandes, la variation d'épaisseur modifie le transfert de chaleur et la contrainte de la ligne de liaison.
- En supposant qu’un lot corresponde au suivant. Demandez des données sur la viscosité d'un lot à l'autre, le point de ramollissement et l'adhésion.
- Oublier les conditions d’utilisation finale. Un adhésif qui réussit un test de pelage à température ambiante peut échouer dans un intérieur de voiture chaud ou dans une chaîne d'emballage humide.
Lorsque l'application implique des pièces intérieures visibles, examinez tôt les exigences du substrat et du processus avec le collage composite intérieur automobile cas d'utilisation à l'esprit, car le traitement de surface, les odeurs et la résistance à la chaleur y sont généralement plus critiques que dans le laminage général.
Foire aux questions
L'adhésif thermofusible EVA standard peut-il lier le polypropylène ?
L'adhésif thermofusible EVA standard ne peut lier le polypropylène qu'après que la surface PP a été activée, et même dans ce cas, la liaison est généralement modérée. Le PP non traité a une énergie de surface trop faible pour que l'EVA typique soit correctement mouillé. Si vous devez utiliser de l'EVA, traitez la surface et testez la qualité exacte du PP avant la production.
Avez-vous toujours besoin d’un traitement de surface pour le PP ?
Non, mais cela dépend de la chimie de l'adhésif. Les thermofusibles à base de polyoléfine sont formulés pour adhérer aux surfaces à faible énergie et peuvent fonctionner sur du PP non traité. Les thermofusibles PA, TPU, PES et EVA nécessitent généralement un traitement corona, à la flamme, au plasma ou par apprêt pour atteindre une adhérence acceptable.
Quelle forme de produit convient le mieux au collage du polypropylène ?
Le film avec papier antiadhésif est idéal pour les stratifiés plats et précis. Le Web est préférable pour les composites respirants ou souples. La poudre fonctionne bien pour les surfaces irrégulières, le revêtement par points ou le mélange dans une formulation. Il n’existe pas de meilleure forme universelle ; la décision doit suivre la géométrie du substrat, la vitesse de la ligne et l'élasticité requise.
Comment savoir si un adhésif thermofusible tiendra sur du PP ?
Exécutez un essai pilote avec votre substrat PP et les conditions réelles de votre ligne. Mesurez l'énergie de surface, la résistance au pelage, le cisaillement, le vieillissement thermique et la résistance à l'humidité. Une fiche technique fournisseur est un point de départ et non une qualification. La liaison doit toujours répondre aux exigences après l’exposition la plus sévère à la température et à l’humidité attendue en service.
L'adhésif thermofusible pour polypropylène consiste moins à trouver un produit universel unique qu'à faire correspondre la chimie, la préparation de la surface, la forme du produit et la fenêtre de processus. Si le PP n’est pas traité et que l’adhésif est de qualité EVA ou PES standard, une défaillance est probable. Si la surface est activée et que la chimie de l'adhésif est compatible avec les substrats à faible énergie, le collage PP peut être reproductible et facile à produire. Commencez par un petit essai, mesurez les bonnes propriétés et gardez la fenêtre du processus sous contrôle avant de vous engager dans une exécution à grande échelle.
Contactez-nous