


Les bulles d’air dans l’adhésif thermofusible ne constituent pas un défaut esthétique. Il s'agit d'une alarme de procédé qui pointe généralement vers l'une des trois causes fondamentales suivantes : dégradation thermique, contamination par l'humidité ou confinement d'air mécanique. Ignorer les bulles peut affaiblir la liaison, augmenter le cordage et entraîner des temps d'arrêt coûteux sur les lignes automatisées. Les bulles sont le premier avertissement visible indiquant que l'adhésif n'est plus fondu.
La plupart des équipes de production remarquent d'abord les bulles lorsqu'elles voient des joints ouverts dans une bande laminée ou un poids de revêtement incohérent sur une ligne. Dans stratification intérieure automobile , le même défaut peut provoquer des bulles visibles sous le rembourrage. La bonne nouvelle est que chaque fois provoque un symptôme reconnaissable et une solution simple.
Qu'est-ce qui cause réellement les bulles d'air dans l'adhésif thermofusible ?
Les bulles dans l'adhésif thermofusible proviennent de quatre sources spécifiques : la décomposition thermique, la vaporisation de l'humidité, le piégeage mécanique de l'air et les fuites d'air du système. L'identification de la source est la première étape vers une solution permanente, car chaque déclenchement nécessite une action corrective différente.
La décomposition thermique est la cause la plus courante dans la production industrielle. Les adhésifs thermofusibles sont thermoplastiques, ils peuvent donc être refondus, mais chaque polymère à un plafond de température. Les qualités à base d'EVA commencent à se dégrader vers 180°C, tandis que les qualités AP et PSE tolèrent des températures plus élevées mais ont toujours une limite. Lorsque l'adhésif reste trop longtemps au-dessus de sa limite, les chaînes polymères se dissolvent et libèrent de petites molécules de gaz. Ces molécules forment une fine mousse à l’intérieur de la masse fondue et transforment une perle lisse et transparente en un flux trouble et filandreux.
| Parce que | Symptôme typique | Principal risqué |
|---|---|---|
| Surchauffer / décomposition thermique | Mousse fine et continue après un long temps de séjour | Faible force de liaison, carbonisation, blocage de la buse |
| Contamination par l'humidité | Pops sporadiques, parfois avec des taches de vapeur | Mauvaise adhérence, hydrolyse, corrosion des équipements |
| Piégeage d'air mécanique | Grosses bulles rondes à intervalles réguliers | Vides de la ligne de liaison, poches d'air recyclées |
| Fuite d'air du système / module défaillant | Bulles aléatoires près d'une buse ou au démarrage | Poids de revêtement incohérent, cassures de cordons |
La contamination par l’humidité est le deuxième déclencheur du plus courant. Les adhésifs thermofusibles ne sont pas hygroscopiques de la même manière que le polyuréthane, mais ils absorbent quand même l'humidité atmosphérique lorsqu'ils sont exposés. Si la trémie d'alimentation est laissée ouverte dans une installation humide, la condensation peut s'accumuler sur les surfaces froides des tuyaux et être ensuite aspirée dans la fonte. L'eau se transforme en vapeur à 100°C, produisant des bulles sporadiques qui ressemblent remarquablement à une décomposition thermique.
Comment diagnostiquer la source des bulles d'air
Vous pouvez identifier la source des bulles d'air en 20 minutes environ en observant cinq paramètres : la taille des bulles, la fréquence, la position, la température et la couleur. Une observation rapide et structurée évite le remplacement de pièces inutiles et oriente directement vers la bonne réparation.
- enregistrer la température de fusion. Si elle est supérieure à la plage maximale recommandée par l’adhésif, considérez la surchauffe comme le premier suspect.
- Observez les bulles dans le réservoir par rapport aux bulles au niveau de la buse. Des bulles dans le réservoir éliminent une surchauffe ou de l'humidité ; des bulles uniquement au niveau de la buse éliminent une retenue d'air mécanique ou un module défaillant.
- Vérifiez la taille des bulles. Une mousse fine sur une grande zone indique une décomposition thermique. De grosses bulles isolées indiquant l’air emprisonné.
- Inspectez la couleur de l’adhésif. Une fonte brun jaunâtre indique une dégradation thermique ; un aspect blanc ou un problème peut indiquer de l'humidité ou un polymère non fondu.
- Éteignez l’agitateur et attendez. Si les bulles disparaissaient, le fait de remuer entraînait de l'air dans la masse fondue.
| Indice diagnostique | Surchauffe | Humidité | Emprisonnement d'air |
|---|---|---|---|
| Apparition de bulles | Mousse fine et continue | Pops uniques sporadiques | Grands vides ronds |
| Emplacement | Réservoir et aval | Au réservoir, premier bus | A la bus, postes spécifiques |
| Température | Au-dessus de la limite recommandée | Normalée | Normalée |
| Couleur de fusion | Plus sombre que d'habitude | Légèrement nuageux | Normalée |
| Changer en remuant | Pirée | Minime | Augmentations |
Diagnostiquer avant de réparer permet d'économiser de l'argent. Si vous baissez la température et que les bulles disparaissent, le problème était thermique. Si les bulles persistent, le problème est physique : de l'air emprisonné ou d'un module utilisé qui doit être remplacé.
Prévention des causes profondes et correctrices
Une fois que vous avez identifié la source, appliquez une solution ciblée : baissez la température, séchez l'alimentation, nettoyez le pistolet ou entretenez le système de pompe. L'ordre est important, car un réglage de la température prend quelques secondes tandis qu'un remplacement de module coûte du temps et de l'argent.
Surchauffe et dégradation thermique
Vérifiez la plage de traitement sur la fiche technique du produit, et non la plage générale pour les adhésifs thermofusibles. Les qualités EVA basse température ont un plafond plus bas que le AP ou le PSE. Réglez le chauffage du réservoir en dessous de la limite supérieure et maintenez le temps de séjour court. L’adhésif qui cuit à l’intérieur du réservoir pendant la nuit se dégradera le lendemain matin. Une habitude pratique consiste à purger le réservoir à la fin de chaque quart de travail et à maintenir la température à la plus basse qui permette toujours d'obtenir un cordon propre.
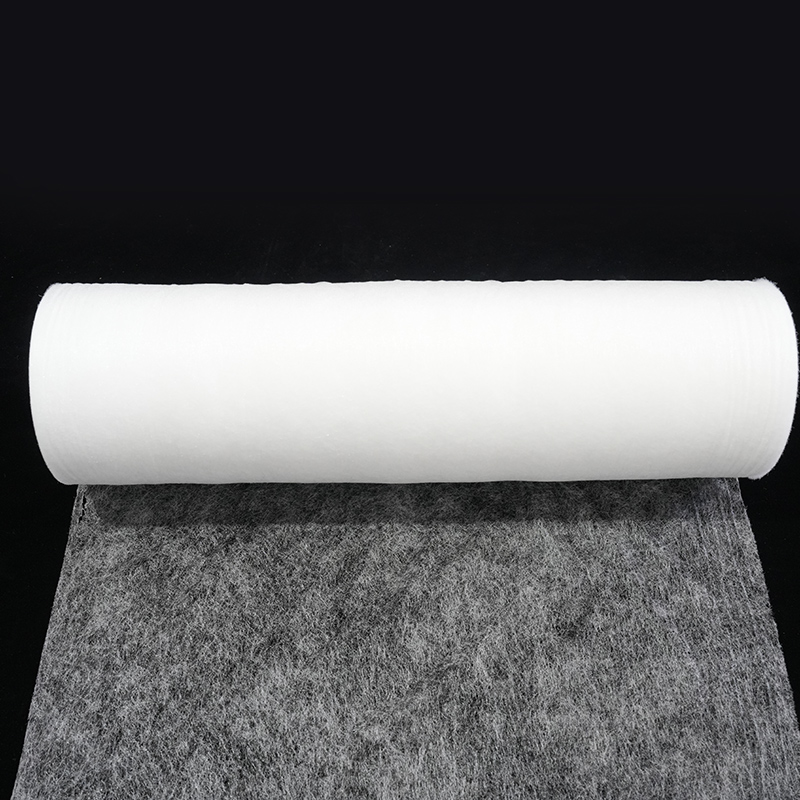
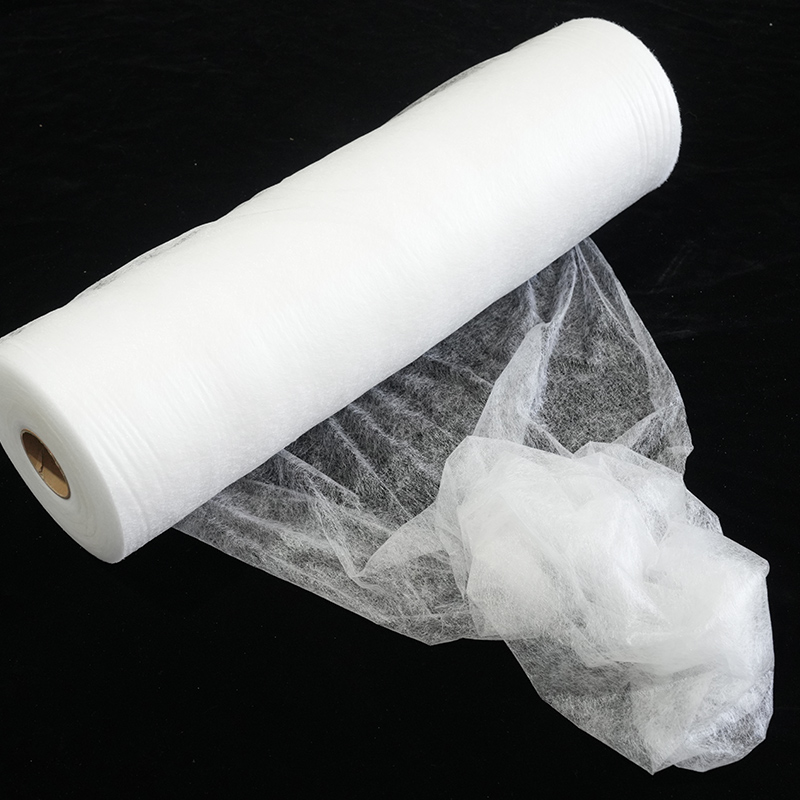
Si vous traitez un film adhésif thermofusible avec du papier support, conservez le matériau à température ambiante avant le chargeur. Le papier support aide le film à s'alimenter simultanément et protège la face adhésive, ce qui réduit également le risque d'entraînement de fines particules dans la masse à fondue.
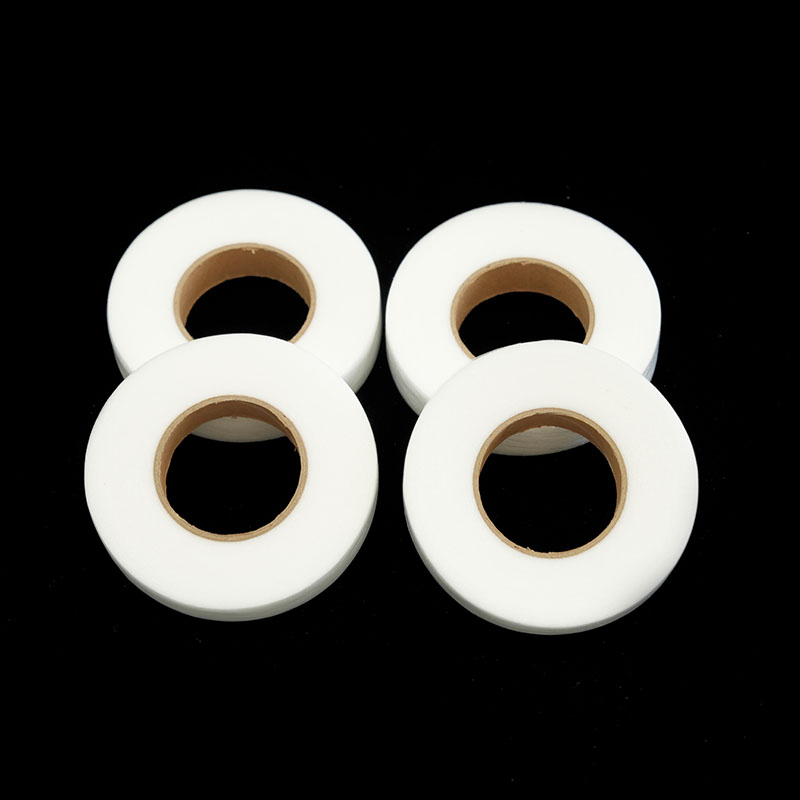
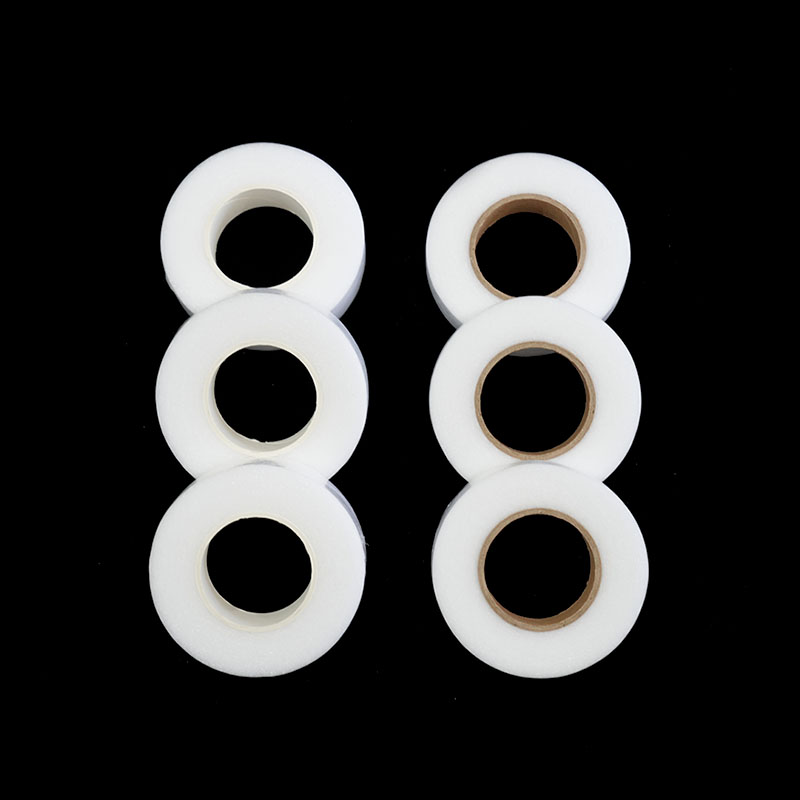
 Film adhésif thermofusible PES avec support papier pour le contrôle de l'humidité Ce film reste solide à température ambiante et fond pour une adhérence solide, tandis que le papier support protège la face adhésive de l'humidité, aidant ainsi à éviter les crachats et les éclats pendant le traitement. Voir le produit →
Contamination par l'humidité
Conservez les rouleaux adhésifs et les poudres dans leur emballage d'origine scellé. Ouvrez le matériel uniquement lorsque la ligne est prête. Fermez le couvercle de la trémie entre les recharges et vérifiez que le canal d'alimentation ne contient pas de zones humides. Si vous voyez des crachats ou de gros bruits occasionnels, l’humidité est le principal suspect. Nettoyez le réservoir et inspectez chaque surface à proximité de la zone d'alimentation.
Emprisonnement d'air et fuites du système
L'air peut entrer par la fonte et peut également entrer par la machine. Si le niveau du réservoir est trop bas, l’entrée de la pompe peut générer un vortex. Si les tuyaux, raccords ou filtres sont utilisés, le système peut aspirer de l'air ambiant. Dans les lignes automatisées, vérifiez les joints des modules et les pointes des bus. Un simple test de fuite avec un détecteur de débit d’air portatif révèle souvent la source en quelques minutes.
Le type d’adhésif modifie-t-il le risque de bulles ?
Oui. Les qualités EVA, PA, PES et TPU diffèrent par leur stabilité thermique, leur sensibilité à l'humidité et leurs fenêtres de traitement, de sorte que le risque de bulles change avec le polymère de base. Le choix du matériau adapté à la machine et à l'environnement est tout aussi important que le réglage du processus.
Les adhésifs EVA sont les plus faciles à mettre en œuvre mais les plus sensibles à la surchauffe. Les adhésifs PA offrent une meilleure résistance à la chaleur mais absorbent rapidement l’humidité de l’air. Les films PES offrent un ensemble équilibré de propriétés pour le collage industriel : point de fusion élevé, forte adhérence aux textiles et aux plastiques et ligne de collage net. L'épaisseur de la bande adhésive thermofusible est également importante, car une bande plus épaisse modifie le volume de fusion et le profil de refroidissement. En savoir plus sur quel est l'impact de l'épaisseur de la bande adhésive thermofusible sur les performances de liaison .
Les qualités de TPU sont différentes. Le film adhésif thermofusible élastique en TPU avec support papier est conçu pour la flexibilité, l'étirement et la récupération. Sa plage de températures de traitement Inférieure signifie moins de risque de dégradation thermique, ce qui en fait un choix judicieux pour les pièces flexibles d'automobile ou de vêtements.
 Film adhésif thermofusible élastique TPU avec papier de support Offrant flexibilité et élasticité, ce film TPU adhère bien aux pièces incurvées ou mobiles. Sa plage de fusion inférieure réduit le risque de dégradation thermique, ce qui le rend idéal pour les applications automobiles et vestimentaires. Voir le produit →
Les produits en poudre se comportent encore une fois différemment. Lorsque vous utilisez de la poudre adhésive thermofusible PES, le matériau est introduit dans une machine à diffusion ou une sérigraphie au lieu d'un réservoir de fusion. L'humidité et la température du four sont les principales variables, et le lit de poudre vous offre une plus grande marge de contrôle.
 Poudre adhésive thermofusible PES pour les processus de revêtement en poudre Cette poudre est formulée pour les machines à disperser et les sérigraphes, offrant une liaison constante sur les textiles et autres substrats. Il durcit rapidement et résiste à de larges plages de températures, mais nécessite une gestion minutieuse de l’humidité et du temps de séjour. Voir le produit →
| Polymère | Plage de point de fusion | Risque principal de bulle | La meilleure façon de contrôler |
|---|---|---|---|
| EVA | 60-100°C | Surchauffe et char | Maintenir la température du réservoir basse, utiliser du matériel frais |
| PA | 90-160°C | Absorption d'humidité | Stockage des joints, système d'alimentation à sec |
| PES | 100-160°C | Surchauffer si le temps de séjour est long | Temps de séjour court, bus propre |
| TPU | 90-150°C | Piégeage d'air mécanique | Vérifier les joints du module et le niveau du réservoir |
Foire aux questions
Pourquoi des bulles d'air apparaissent-elles après un long séjour de la colle dans le réservoir ?
Un temps de séjour prolongé est la cause la plus fréquente. Même si le réservoir est réglé à la bonne température, l’oxygène de l’air dégrade le polymère avec le temps et libère du gaz. Utilisez la température la plus basse acceptable, planifiez la production en fonction de la durée de vie des matériaux et nettoyez le réservoir à la fin de chaque quart de travail.
Les bulles diminuent-elles la force de liaison ou sont-elles uniquement cosmétiques ?
Ils réduisent la force. L’air présent dans la ligne de liaison agit comme un vide et non comme un remplissage. Lorsque l’adhésif est refroidi, les poches de gaz deviennent des points sans adhérence. Sous contrainte, des fissures commencent au niveau de ces vides. Pour les lignes à grande vitesse, les bulles provoquent également des cordons d'adhésif et une couverture incohérente.
L'humidité-elle vraiment créer des bulles dans un système thermofusible ?
Oui. L'eau se transforme en vapeur à 100°C. Même une infime quantité de condensation dans le réservoir ou sur le canal d'alimentation créea des bulles sporadiques. Gardez les couvercles fermés, stockez le matériel sous forme scellée et purgez le système si vous soupçonnez de l'humidité.
Dois-je changer de produit adhésif si des bulles continuent d'apparaître ?
Pas tant que vous n’avez pas exclu les problèmes de processus. La plupart des problèmes de bulles sont liés au processus et non à des défauts matériels. Si vous utilisez un film adhésif thermofusible ou de la poudre, consultez la fiche technique du produit pour connaître la plage de traitement recommandée. Si la portée est éloignée du point de fonctionnement de votre machine, une qualité différente peut être utile.
Les bulles d’air dans la colle thermofusible sont un signal et non un accident. Vérifiez d’abord la température, puis excluez l’humidité, puis inspectez le système mécanique. La plupart des usines entraînent le défaut en une seule fois, une fois la source identifiée. Si le problème persiste, revoyez le choix du matériau et demandez au fournisseur une assistance pour le traitement.
Contactez-nous